

Kleefmaterialen breken tijdens afvalafvoer? Deze redenen mogen niet worden genegeerd!
Het komt relatief vaak voor dat de afvalrand van zelf-zelfklevende materialen breekt tijdens het stansen-. Zodra er een pauze optreedt, moeten operators de machine stoppen om de afvalrand te reorganiseren, wat op zijn beurt leidt tot verminderde productie-efficiëntie en meer grondstoffenverspilling. Wat zijn de oorzaken van het breken van afvalranden bij het snijden van zelf-zelfklevend materiaal-, en hoe moet je hiermee omgaan?
01 Lage treksterkte van het materiaal zelf, waardoor de afvalrand breekt
Sommige materialen, zoals gecoat papier (ook bekend als glanzend gecoat papier), hebben kortere papiervezels en zijn relatief kwetsbaar. Tijdens het verwijderingsproces van het stans-snijafval is de treksterkte van de afvalrand lager dan de spanning die door de apparatuur wordt uitgeoefend, waardoor deze gemakkelijk kan breken.
In dergelijke gevallen is het noodzakelijk om de afvalverwijderingsspanning van de apparatuur zo veel mogelijk te minimaliseren. Als de afvalverwijderingsspanning van de apparatuur al op het laagste niveau is ingesteld, maar het probleem blijft bestaan, moet de afvalrand tijdens de voorbereidende procesontwerpfase breder worden ontworpen om ervoor te zorgen dat de afvalrand niet vaak breekt tijdens het stans-snijden.
02 Onredelijk procesontwerp / te smalle afvalrand waardoor breuk ontstaat
Veel labels die op de markt worden gebruikt voor het afdrukken van variabele informatie, zijn voorzien van eenvoudige- scheur-stippellijnen. Sommige bedrijven die zelfklevende etiketten verwerken, moeten vanwege apparatuurbeperkingen de gestippelde snede en de randuitsnijding op hetzelfde stans-snijstation plaatsen. Bovendien is de afvalrand vanwege kosten- en prijsoverwegingen zeer smal ontworpen, doorgaans slechts 1 mm breed. Dit stans-snijproces vergt veel van het etiketmateriaal, en een kleine fout kan gemakkelijk leiden tot breuk van de afvalrand, waardoor de productie-efficiëntie wordt aangetast.
Het wordt aangeraden dat bedrijven die zelfklevende etiketten verwerken, waar mogelijk, waar mogelijk de makkelijke-snijlijnen met scheurstippels en etiketranden scheiden tijdens het stansen-. Dit vermindert niet alleen de frequentie van breuk van de afvalrand, maar kan ook de snijsnelheid- aanzienlijk verhogen. Voor bedrijven die dit niet kunnen doen, kan het aanpassen van de verhouding van de gestippelde snede of het verwijderen van het deel van de gestippelde snede dat buiten de etiketrand uitsteekt dit probleem oplossen.
03 Grondstofdefecten die breuk van de afvalrand veroorzaken
Breuken in het zelfklevende materiaal- kunnen ook gemakkelijk breuk van de afvalrand veroorzaken. Dit probleem is relatief eenvoudig te identificeren en zal hier niet verder worden uitgewerkt. Houd er echter rekening mee dat sommige zelfklevende materialen zeer kleine randdefecten hebben die niet gemakkelijk zichtbaar zijn en zorgvuldige inspectie vereisen om te kunnen detecteren. Wanneer dergelijke problemen zich voordoen, is het voldoende om het defecte materiaal vóór het stansen- te verwijderen.
04 Overmatige vloeibaarheid van de lijm of te veel lijmlaag waardoor de afvalrand breekt
De hoeveelheid zelfklevende coating op zelf-klevende materialen heeft een aanzienlijke invloed op hun stans-prestaties. Over het algemeen worden op stans-snijapparatuur zelf-zelfklevende materialen niet onmiddellijk weggegooid na het stans-snijden; ze moeten nog een bepaalde afstand vooruit worden getransporteerd voordat ze het afvalverwijderingsstation bereiken. Als de lijm te dik wordt aangebracht tijdens de overdracht van het-snijstation naar het afvalverwijderingsstation, kan de lijm terugvloeien, waardoor eerder gesneden zelf-zelfklevende oppervlaktemateriaal aan elkaar blijft kleven. Dit heeft tot gevolg dat de afvalrand breekt wanneer eraan wordt getrokken vanwege hechting.
Over het algemeen moet de hoeveelheid coating op water-gebaseerde acrylkleefstoffen tussen 18 en 22 g/m² liggen, terwijl bij smeltlijmen tussen 15 en 18 g/m² moet liggen. Het overschrijden van deze bereiken vergroot de kans op breuk van de afvalrand aanzienlijk. Zelfs als de lijmlaag niet overmatig is, kunnen lijmen met een hoge vloeibaarheid gemakkelijk adhesieverlies en daaropvolgende randbreuk veroorzaken.
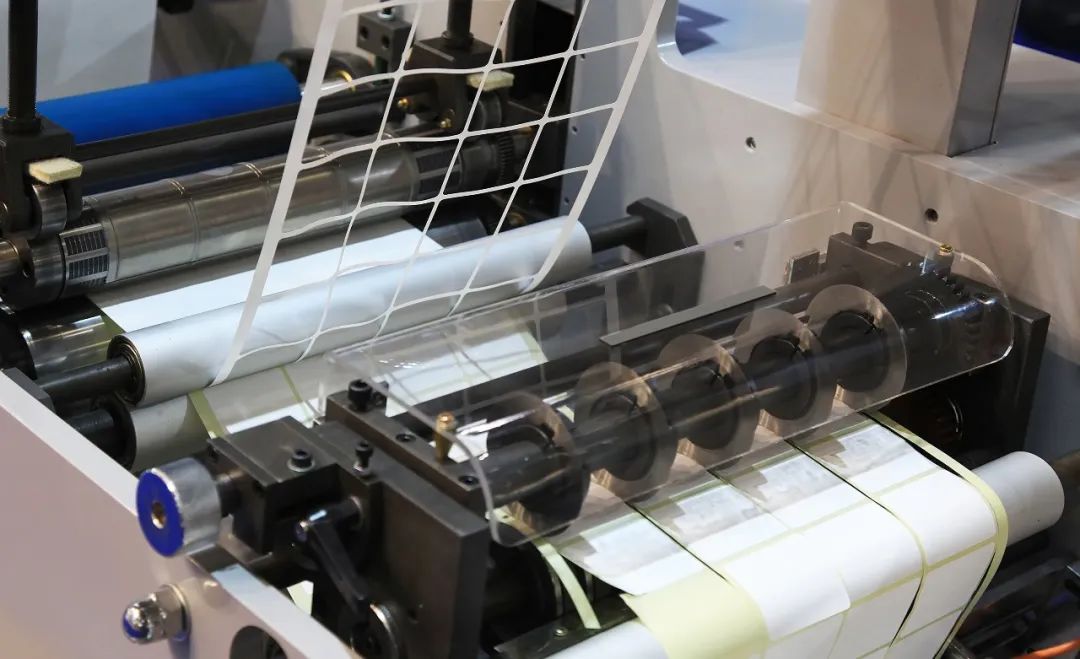
Wanneer u dergelijke problemen tegenkomt, kunt u eerst vaststellen of er sprake is van een relatief ernstig koordverschijnsel tussen de afvalrand en het etiket. Als het rijgen relatief ernstig is, geeft dit aan dat de hoeveelheid lijm groot is of dat de vloeibaarheid ervan sterk is. Dit probleem kan worden opgelost door een siliconenolie-additief op de matrijs aan te brengen of door deze te verwarmen met een elektrische verwarmingsstaaf. Toevoeging van siliconenolie kan het terugvloeien van de lijm effectief vertragen, terwijl het verwarmen van het zelfklevende materiaal de lijm snel kan verzachten, waardoor de mate van rijgen wordt verminderd.
05 Matrijsgereedschapsdefecten die leiden tot breuk van de afvalrand
Defecte matrijsgereedschappen kunnen ook gemakkelijk breuk van de afvalrand veroorzaken. Kleine inkepingen op de bladrand kunnen bijvoorbeeld voorkomen dat het materiaal van de lijmlaag volledig wordt doorgesneden. Het ongesneden gedeelte ervaart meer geconcentreerde spanning in vergelijking met andere onderdelen, waardoor het gevoeliger is voor breuk. Dit fenomeen is relatief eenvoudig te bepalen omdat de locatie van de breuk vaststaat. In dergelijke gevallen moet de beschadigde matrijs eerst worden gerepareerd voordat deze wordt gebruikt voor het stansen-.