

Werkefficiëntie verhoogd met meer dan 300%! Het nieuwe inspectieapparaat voor sigarettenpakjes is zo efficiënt!
Momenteel gebeurt het testen van de kleefkracht van afgewerkte sigarettenverpakkingen volledig handmatig. Het testproces omvat drie hoofdstappen: materiaalvoorbereiding, papierbinding en beoordeling van het -afpellen, waarbij meer dan tien procedures betrokken zijn, zoals het snijden van monsters, het aanbrengen van lijm, persen, rusten, afpellen en beoordelen, die allemaal volledig afhankelijk zijn van handmatig werk. Deze traditionele testmethode brengt problemen met zich mee zoals onnauwkeurige lijmhoeveelheden, ongelijkmatig aanbrengen, verkeerd uitgelijnd papier en onvoldoende persen, wat leidt tot lange testtijden, frequente hertests, hoge arbeidsintensiteit, lage efficiëntie en veiligheidsrisico's bij sommige verwarmingsapparatuur. Om deze problemen aan te pakken, heeft Changde Jinpeng Printing Co., Ltd. (hierna "Changde Jinpeng" genoemd) een "gezamenlijke doorbraak door bedrijven uit de upstream- en downstream-industrieketen" aangenomen. Door ter plekke te leren- en samen te innoveren, ontwikkelden ze met succes een apparaat voor het testen van de kleefkracht van verpakkingspapier. Dit artikel legt systematisch de ontwikkelingsachtergrond, technische oplossingen, implementatie-effecten en mogelijke toepassingen van dit apparaat uit, met als doel een referentie te bieden voor technologische innovatie op het gebied van kwaliteitstesten in de industrie.
Technische achtergrond en probleemanalyse
01/ Technische connotatie van lijmprestaties
Kleefprestaties verwijzen naar, gebaseerd op het mechanisme van het falen van de hechting, het simuleren van de hechtingsstap bij het vormen van sigarettenverpakkingen, waarbij twee monsters worden gebonden en vervolgens destructief uit elkaar worden getrokken. Als de papiervezels door de lijm uit elkaar worden getrokken, wordt de kleefkracht als gekwalificeerd beschouwd. Deze prestatie-indicator weerspiegelt rechtstreeks de compatibiliteit tussen de lijm en het papieren substraat en is een belangrijke parameter voor het garanderen van de stabiliteit van de verpakkingsstructuur.
02/ Traditionele testmethoden en bestaande problemen
Momenteel moeten alle verpakkingsproducten voor sigarettendoosjes een lijmtest ondergaan voordat ze de fabriek verlaten. Het testproces kan worden onderverdeeld in drie hoofdfasen: 'materiaalvoorbereiding', 'papierbinding' en 'afpel-evaluatie'. De specifieke procedure omvat: neem het te testen monster uit de monsterzak → knip het kleefgedeelte van het monster tot een formaat van 20 mm x 50 mm → zuig lijm op met een injectiespuit (zoals weergegeven in figuur 1) → laat lijm op het aangewezen gebied vallen → verdeel de lijm gelijkmatig met een schone druppelaar → lijn de achterkant van het papier uit en bevestig het met het gelijmde gebied → druk aan met een hitteafdichtingsapparaat (zoals weergegeven in figuur 2) → plat neerleggen en 30 minuten laten zitten → verwijder de twee gebonden oppervlakken handmatig volledig uit elkaar → visueel beoordelen of de papiervezels beschadigd zijn.
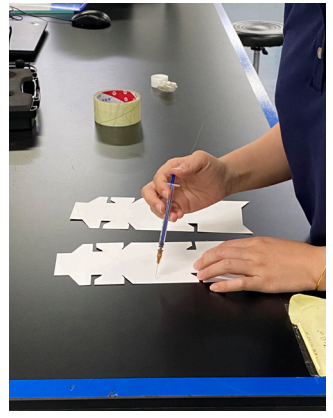
Figuur 1 Handmatige afzuiging van gel
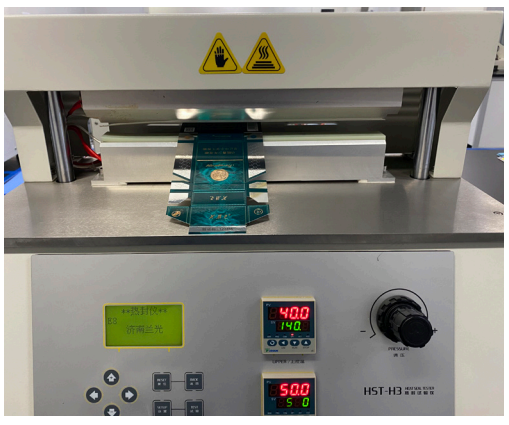 Figuur 2 Hete sealpers
Na analyse kent het bovenstaande volledig handmatige bedieningsproces de volgende problemen:
(1) Lage efficiëntie: afzonderlijke tests in het laboratorium duren te lang, terwijl het volledige proces ongeveer 35 minuten duurt. Na een verzoek om inspectie moet er lang worden gewacht op feedback, waardoor niet kan worden voldaan aan de realtime behoeften op het gebied van productiemonitoring.
(2) Veiligheidsrisico's: Bij sommige teststappen is verwarmingsapparatuur betrokken, en handmatige bediening brengt het risico van brandwonden en elektrische gevaren met zich mee.
(3) Onvoldoende nauwkeurigheid: de huidige testmethoden zijn relatief ruw. De controle van de lijmhoeveelheid is afhankelijk van de ervaring van de operator, en de uniformiteit van de coating kan niet worden gegarandeerd, wat leidt tot een lage nauwkeurigheid in de testgegevens, waardoor het moeilijk wordt om een verfijnde kwaliteitscontrole te ondersteunen.
(4) Hoog herinspectiepercentage: het hele proces wordt handmatig uitgevoerd en belangrijke stappen (zoals het schrapen van lijm, uitlijnen en persen) zijn gevoelig voor fouten, waardoor het experiment mislukt. Het herinspectiepercentage bedraagt maar liefst 50%, wat niet alleen de werklast verhoogt, maar ook testmiddelen verspilt.
Samenvattend zijn traditionele handmatige testmethoden niet langer geschikt voor de eisen van de moderne sigarettenpakjesindustrie aan nauwkeurige en efficiënte kwaliteitscontrole. Er is een dringende behoefte aan de ontwikkeling van een gestandaardiseerd, geautomatiseerd testapparaat om menselijke tussenkomst fundamenteel te elimineren.
Oplossing en technische principes
01/ Onderzoeksdoelstellingen en algemene aanpak
Om de bovengenoemde problemen aan te pakken, heeft ons projectteam het volgende ontwikkelingsdoel gesteld: het ontwikkelen van een testapparaat voor de lijmprestaties van verpakkingspapier dat het testproces standaardiseert en automatiseert, de hoeveelheid en uniformiteit van de aangebrachte lijm effectief controleert, veilig en stevig verwarmd persen garandeert en de testefficiëntie en gegevensbetrouwbaarheid aanzienlijk verbetert. De algemene technische aanpak is het integreren van functies zoals het schrapen, overbrengen, verwarmen en persen van lijm in één enkel apparaat, waardoor verspreide handmatige handelingen worden omgezet in een continu geautomatiseerd proces; nauwkeurige controle van de belangrijkste procesparameters bereiken via een nauwkeurige mechanische structuur; en menselijke factoren elimineren door middel van gestandaardiseerde operationele procedures.
02/ Structureel ontwerp van het apparaat
Het ontwikkelde testapparaat voor de lijmprestaties van verpakkingspapier behoort tot het gebied van de verpakkingsverbindingstechnologie en omvat hoofdzakelijk drie functionele modules, zoals weergegeven in figuur 3.
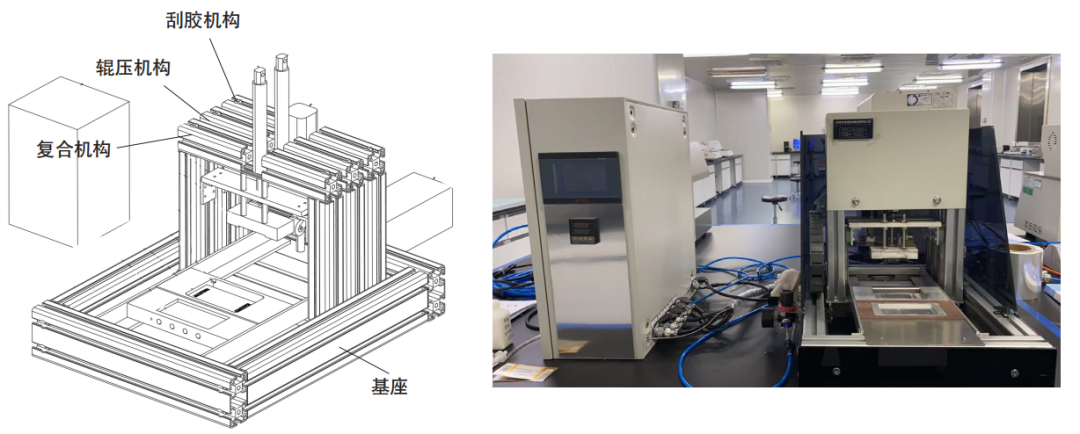 Figuur 3 Verpakkingspapier voor het testen van lijmprestaties (links: schematisch diagram, rechts: echt apparaat)
(1) Basis: fungeert als ondersteunend platform voor het hele apparaat en integreert de installatie van het schraapmechanisme, het rolmechanisme en het lamineermechanisme. Het zorgt ervoor dat de ruimtelijke positionering van elke functionele module nauwkeurig wordt gecoördineerd, waardoor continue testprocessen mogelijk zijn.
(2) Schraapmechanisme: wordt gebruikt om overtollige lijm uit de lijmborstelbak in de overloopbak te schrapen en de lijm waterpas te maken. Dit mechanisme is voorzien van een nauwkeurig aanpassingsapparaat voor de schraperopening om de dikte van de lijmlaag binnen een vooraf ingesteld bereik te regelen, waardoor een uniforme en consistente dikte wordt gegarandeerd.
(3) Rolmechanisme: wordt gebruikt om het verpakkingspapier na het schrapen op de lijmlaag te drukken, waardoor de lijm op het papier wordt overgebracht. Het mechanisme wordt bestuurd door een aandrijfeenheid die ervoor zorgt dat de wals een constante snelheid en druk uitoefent, waardoor snelheidsschommelingen en ongelijkmatige druk als gevolg van handmatig rollen worden geëlimineerd.
(4) Lamineermechanisme: Gebruikt bij lijmtests om gecontroleerde lamineerdruk en -tijd uit te oefenen op het papier dat is gelijmd en overgebracht naar de lamineerbak, waardoor het lamineerproces bij de daadwerkelijke druk- en verpakkingsproductie wordt gesimuleerd. Dit mechanisme omvat een elektrische verwarmingsmodule om de perstemperatuur en -tijd nauwkeurig te regelen.
03/ Gestandaardiseerd testproces
Op basis van het ontwikkelde apparaat werd het volgende gestandaardiseerde testproces vastgesteld:
(1) Bemonstering: Er moeten ten minste 5 platen per batch worden bemonsterd. Monsters moeten vlak, onbeschadigd en plakvrij zijn en voldoen aan de vereiste afmetingen van minimaal 300 mm x 300 mm. Elk monster moet de richting van de papiernerf en de voor-/achterzijde aangeven en in een zak worden verzegeld.
(2) Conditionering van temperatuur en vochtigheid: Monsters moeten worden geconditioneerd onder de omstandigheden gespecificeerd in GB/T 10739 om omgevingsinvloeden op de resultaten te elimineren.
(3) Monstersnijden: Snijd de monsters in monster 1 (98 mm x 42 mm) en monster 2 (98 mm x 50 mm), waarbij u ervoor zorgt dat de lange zijde (98 mm) evenwijdig is aan de vezelrichting voor consistentie met de krachtrichting tijdens de daadwerkelijke productie.
(4) Lijminjectie: gebruik een lijmdispenser om een afgemeten hoeveelheid testlijm op te zuigen en injecteer deze in het puntlijmreservoir van de lijmaanbrengmodule.
(5) Lijmschrapen: de schraper schraapt automatisch overtollige lijm rond het puntreservoir in de overloopgoot en egaliseert deze, waardoor een uniforme lijmlaag ontstaat.
(6) Aanbrengen van lijm: plaats monster 1 (98 mm x 42 mm) in de lijmaanbrengmodule met de voorkant van het papier naar boven gericht. Start het rolmechanisme om het monster met constante snelheid en druk op de geëgaliseerde lijmlaag te drukken, waardoor een gelijkmatige lijmoverdracht wordt gegarandeerd.
(7) Hechting: verwijder het gelijmde monster 1 en plaats het in de groef van de elektrische verwarmingsmodule van de verbindingsmodule, met de lijmzijde naar boven, uitgelijnd met de voorkant van monster 2. Stel de temperatuur van de elektrische verwarmingsmodule in en start het hete-persapparaat om monster 1 en monster 2 samen te drukken.
(8) Monsterinstallatie: Neem het gebonden monster uit het lijmaanbrengapparaat. Steek het ene uiteinde van monster 2 in de vaste sleuf van de afpeltester en klem het andere uiteinde van monster 1 vast met de trekbevestiging.
(9) Afpeltest: Zoals getoond in Figuur 4, gebruik een afpelhoek van 150 graden en een testsnelheid van 600 mm/s met de tractiebevestiging. Noteer de curve van de afpelkracht en bepaal de faalwijze (falen van papiervezels of falen van de lijmlaaginterface).
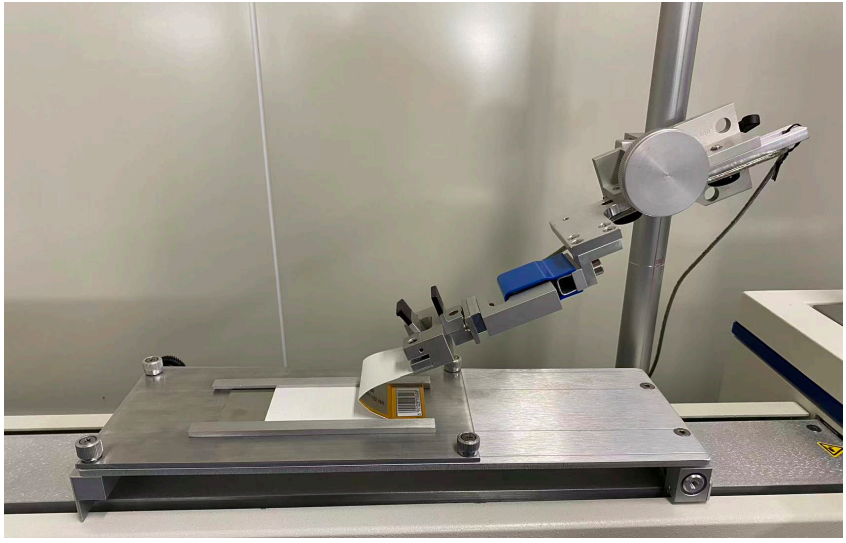
Figuur 4 Test voor het pellen van sigarettenpakjes
04/ Belangrijke technologische doorbraken
Dit apparaat heeft technologische doorbraken bereikt op de volgende drie gebieden:
(1) Geïntegreerd ontwerp: door de drie belangrijkste functionele modules-lijmschrapen, rollen en lamineren-in één enkele basis te integreren, standaardiseert het het hele proces bij lijmprestatie-experimenten, inclusief het aanbrengen van lijm, het egaliseren van de lijmlaag, het overbrengen van lijm en lamineren, waardoor fouten tussen de stappen worden geëlimineerd.
(2) Nauwkeurige parametercontrole: het schraapmechanisme zorgt ervoor dat de lijmlaag een uniforme dikte heeft (fout kleiner dan of gelijk aan 0,01 mm); het rolmechanisme, aangedreven door een servosysteem, bestuurt de rollen om de lijm met een constante snelheid en druk over te brengen, met een snelheidsnauwkeurigheid van ± 0,1 mm/s en een druknauwkeurigheid van ± 0,5 N; het lamineermechanisme kan de lamineerdruk (±1N), de temperatuur (±1 graad) en de tijd (±0,1s) nauwkeurig aanpassen, waardoor de werkelijke productieomstandigheden nauwkeurig worden gesimuleerd.
(3) Gestandaardiseerde werking: Alle bewerkingen worden uitgevoerd via een mens-machine-interface, en na één-klik wordt het hele proces automatisch voltooid. Dit elimineert volledig defecten veroorzaakt door handmatige bediening, zoals een onnauwkeurige hoeveelheid lijm, ongelijkmatig aanbrengen, verkeerd uitgelijnd papier of onvoldoende persing, waardoor de herhaalbaarheid en vergelijkbaarheid van de testresultaten wordt gegarandeerd. De vergelijking van het testproces vóór-en-erna wordt weergegeven in Figuur 5.
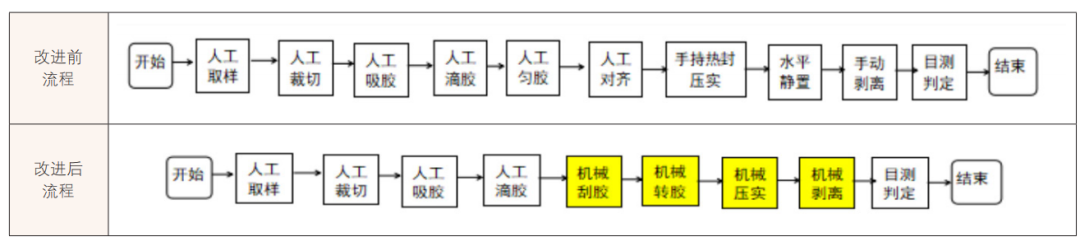
Figuur 5 Vergelijking van inspectieprocessen voor en na verbetering
Technische effectiviteit en data-analyse
01/ Analyse van efficiëntieverbeteringen
Na meerdere hands- validaties en praktijktests heeft het apparaat aanzienlijke verbeteringen in de inspectie-efficiëntie bereikt. De totale inspectietijd per doorgang is teruggebracht van 2057 seconden bij traditionele handmatige methoden naar 442 seconden, waardoor de werkefficiëntie met 365,38% is toegenomen. Het slagingspercentage voor het hele inspectieproces heeft 100% bereikt en het herinspectiepercentage is gedaald van 50% naar 0, waardoor de arbeidsintensiteit van het testpersoneel aanzienlijk is verminderd.
02/ Detectienauwkeurigheid en betrouwbaarheid
Klantevaluatie: "Dit apparaat is wetenschappelijk en redelijk ontworpen, eenvoudig te bedienen, zeer nauwkeurig en zeer stabiel. Het overwint effectief problemen zoals detectievertraging en gegevensbias die bij eerdere handmatige inspectiemethoden voorkomen, en biedt sterke technische ondersteuning voor onze inspanningen om de kwaliteitscontrole van verpakkingspapierkleefstof te versterken."
03/ Beveiligingsverbeteringen
Bij traditioneel handmatig testen wordt gebruik gemaakt van heatsealers en andere verwarmingsapparatuur die brandwonden en elektrische veiligheidsrisico's met zich meebrengen. Dit apparaat integreert de verwarmingsmodule in een gesloten composietmechanisme, voorzien van thermische isolatiebescherming en automatische temperatuurregeling, zodat operators geen componenten met hoge- temperatuur hoeven aan te raken, waardoor het risico op brandwonden volledig wordt geëlimineerd.
Sociale voordelen en toepassingswaarde
01/ Directe economische voordelen
Dit apparaat kan het afval- en herbewerkingsverlies bij de verpakkingsproductie effectief verminderen door vooraf de papierbindingseffecten te voorspellen. Volgens schattingen kan, als dit apparaat in de hele sector wordt gepromoot, het uitvalpercentage van eindproducten, veroorzaakt door lijmproblemen bij verpakkingsbedrijven, worden teruggebracht van gemiddeld 5,7% naar minder dan 2%. Tegelijkertijd kan een verbeterde inspectie-efficiëntie een aanzienlijke hoeveelheid arbeidskosten besparen, waardoor de arbeidskosten per inspectie met ongeveer 80% worden verlaagd.
02/ Technologische leiderschapsrol
De gestandaardiseerde werking van dit apparaat kan de hechtingsprestaties van verschillende soorten lijm meten, efficiënt lijmformuleringen selecteren en aanpassen voor gespecialiseerd sigarettenpakpapier, inkt en lamineerprocessen, de R&D-cyclus voor lijmselectie en verbetering van de formulering verkorten, praktische problemen zoals ontkleven, kromtrekken, overlopen van lijm en adhesie bij de productie van sigarettenpakjes nauwkeurig oplossen, en een evaluatiesysteem opzetten voor de compatibiliteit van lijm en sigarettenpakpapier.
03/ Ketensynergie industrie
Het project hanteert een gezamenlijk onderzoeksmodel voor de hele industriële keten, waarbij upstream R&D op het gebied van lijm, het printen en produceren van sigarettenpakjes in het midden van de keten, en stroomafwaartse fabrikanten van sigarettenverpakkingen met technische, talent- en apparatuurmiddelen worden geïntegreerd. Het doorbreekt informatie en technische barrières in elke fase en vormt een technisch optimalisatiesysteem voor de volledige- keten, van grondstoffen tot eindproducten, waardoor de algehele sigarettenpakjesindustrie in de richting van grotere efficiëntie, precisie en intelligentie wordt gedreven en het kernconcurrentievermogen van de industrie wordt vergroot.
04/ Bijdrage aan industriële standaardisatie
Dit project ontwikkelde met succes het eerste apparaat voor het testen van de prestaties van verpakkingspapier in het land, waarmee een primeur in de sector werd bereikt. Om te voldoen aan de uniforme technische specificaties die door verschillende ondernemingen en testinstellingen binnen de industrie worden vereist, heeft het projectteam de onderzoeksresultaten gestandaardiseerd, technische doorbraken en kwaliteitsverbeteringen op het gebied van vouwkarton en grondstoffen en hulpmaterialen (papier) in de verpakkings- en drukindustrie bevorderd, en de gecoördineerde toewijzings- en innovatiemogelijkheden van upstream- en downstream-bedrijven verbeterd.
In de toekomst zal het onderzoeksteam doorgaan met het optimaliseren van het intelligentieniveau van het apparaat, het ontwikkelen van een automatisch beoordelingssysteem op basis van machine vision, het volledig onbemand uitvoeren van lijmprestatietests en het onderzoeken van de uitbreiding van de toepassing van het apparaat naar andere verpakkingsmaterialen (zoals kunststoffen en metaalfolies) voor het testen van hechtingsprestaties, waardoor een grotere bijdrage wordt geleverd aan de technologische innovatie op het gebied van kwaliteitsinspectie in de verpakkingsindustrie.