

Het foutpercentage bij het overdrukken van sigarettenpakjes is met ongeveer 60% gedaald
Bij de productie van sigarettenpakjes is niet alleen voortreffelijk vakmanschap vereist, maar zijn de kwaliteitsnormen ook zeer streng. Hiervan is de registratienauwkeurigheid een van de kernindicatoren voor het beoordelen van de drukkwaliteit van sigarettenpakjes. Momenteel maakt het binnenlandse diepdruk van sigarettenpakjes over het algemeen gebruik van een opto-elektronisch scannend automatisch registratiesysteem (hierna "traditionele registratie" genoemd), dat werkt door de randen van gedrukte patronen of specifieke kruismarkeringen te scannen en de feedbacksignalen te gebruiken om de cilinderfase aan te passen.
Bij de daadwerkelijke productie waarbij meerdere merken, kleine batches en frequente plaatwisselingen betrokken zijn, zijn er echter nog steeds veel pijnpunten: verschillende merken hebben enorm verschillende verpakkingsontwerpen, variërende kleursequenties voor registratie, de omtrek van de rollen en de plaatindelingen; Veelgebruikte substraten zoals transferzilverkarton en holografisch karton hebben complexe oppervlaktekenmerken, zoals hoge reflectiviteit en ongelijkmatige aluminiumlagen. Deze factoren maken het vaak moeilijk voor traditionele registratiesystemen om een stabiele tracking te behouden, waardoor periodieke of willekeurige registratieafwijkingen ontstaan. In ernstige gevallen kan de registratiefout ±0,15 mm of meer bereiken (zoals blijkt uit de registratietekens aangegeven door de pijlen in Figuur 1), wat de interne controlenorm van het bedrijf ruimschoots overtreft (meestal kleiner dan of gelijk aan ±0,10 mm), wat resulteert in aanzienlijke verspilling en uitvaltijd voor aanpassingen. Om dit probleem aan te pakken, is er dringend behoefte aan een stabiele registratiereferentieoplossing die niet wordt beïnvloed door plaatpatronen of substraatoppervlakken.
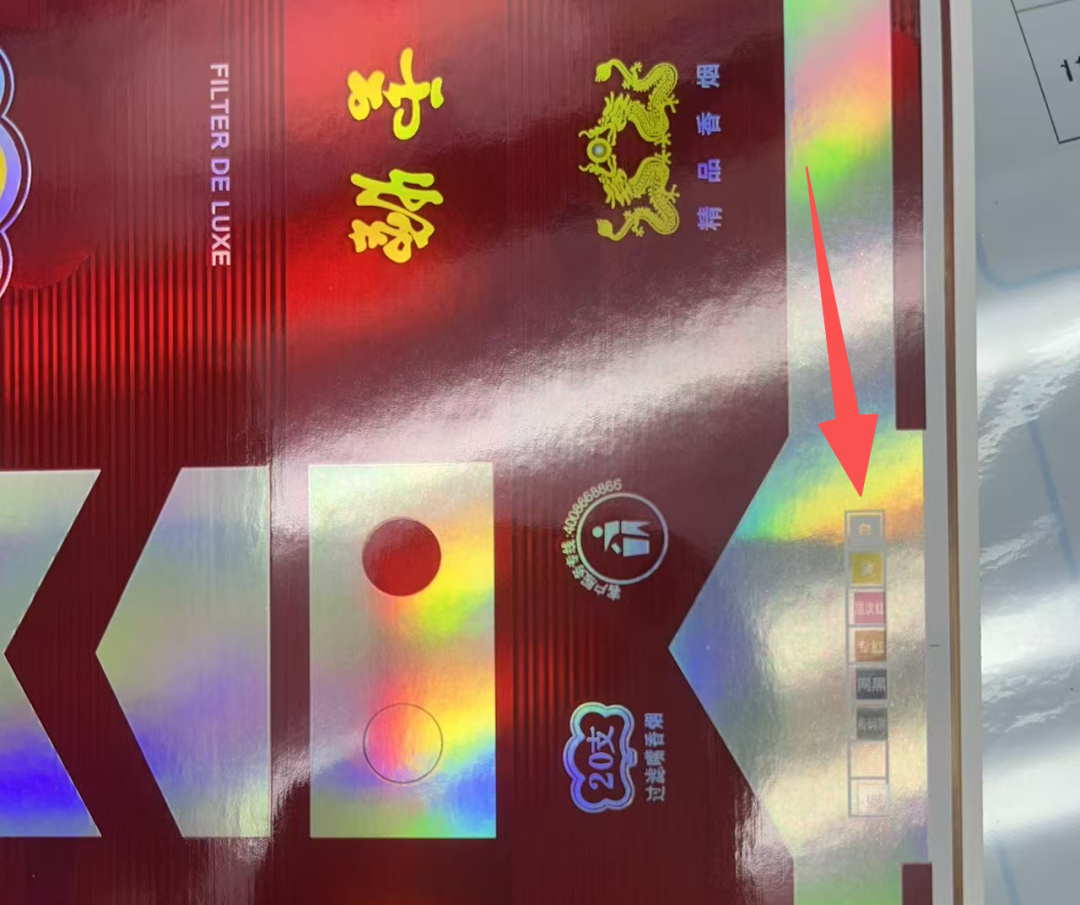
Figuur 1 Pre-verbetering van het overdrukproduct
Analyse van sleutelfactoren die de stabiliteit van overdrukken beïnvloeden
Verkeerde registratie is een systemisch probleem dat zijn oorsprong vindt in een verstoring van het dynamische evenwicht tijdens het printproces. De volgende drie factoren zijn bijzonder kritisch.
01/ Impact van schommelingen in de drukspanning van transferzilverkarton
Spanning is de 'levensader' van de diepdrukpers en heeft een beslissende invloed op de overdruknauwkeurigheid.
(1) Impact van de materiaaleigenschappen: Transferzilverkarton is stijf en zeer hygroscopisch, gevoelig voor lichte uitzetting en samentrekking tijdens het drogen. Onjuiste of fluctuerende instellingen voor het afwikkelen, terugspoelen en spanningen tussen eenheden kunnen rechtstreeks veranderingen in de papierbaanlengte veroorzaken, wat resulteert in longitudinale misregistratie.
(2) Vereisten voor spanningsafstemming: De spanningsgradiënt tussen drukeenheden moet nauwkeurig op elkaar zijn afgestemd. Te weinig spanning zorgt ervoor dat het papier slap wordt, wat leidt tot zijdelingse drift; te veel spanning rekt het papier uit, dat na het drogen krimpt, wat beide een verkeerde registratie veroorzaakt. Voor meer-kleurendiepdruk zijn de reactiesnelheid en stabiliteit van het spansysteem cruciaal.
02/ Impact van de nauwkeurigheid en conditie van de drukcilinder
De drukcilinder zorgt voor de beeldoverdracht; de kwaliteit ervan heeft rechtstreeks invloed op de registratienauwkeurigheid.
(1) Radiale slingering en dynamische balans: Nieuwe cilinders of gerestaureerde cilinders zullen, als hun radiale slingering de norm overschrijdt (meestal kleiner dan of gelijk aan 0,02 mm) of de dynamische balans slecht is, periodieke trillingen genereren bij een hoge snelheid van 250 m/min, wat zich direct vertaalt in periodieke registratiefouten.
(2) Cilinderinstallatie en thermische uitzetting: Excentrische installatie, spiebaanslijtage of ongelijkmatige thermische uitzetting als gevolg van warmte gegenereerd door wrijving tijdens continu printen zullen de effectieve omtrek van de cilinder veranderen, wat de longitudinale registratienauwkeurigheid beïnvloedt, en dit effect accumuleert in de loop van de tijd tijdens bedrijf.
03/ Impact van printkwaliteit en herkenning van de markeringsindicator
Traditioneel worden markeringsindicatoren rechtstreeks op het substraat geprint en fungeren ze als de 'ogen' van het registratiesysteem.
(1) Drukeffect: op zilverkarton beïnvloeden de inkthechting en de droogsnelheid de randhelderheid van de markeringsindicator. Als de markering spookachtig, gerafeld of vuil is, kan het foto-elektrische oog deze niet stabiel detecteren, wat frequente systeemcorrecties of zelfs verkeerde handelingen veroorzaakt.
(2) Positionele interferentie: Als de markeringsindicator zich in een complex beeldgebied of een sterk reflecterend gebied bevindt, kan achtergrondinterferentie de signaal-tot-ruisverhouding aanzienlijk verminderen, waardoor tracking instabiel wordt.
Innovatieve oplossing 'Plate-na registratie'
Het kernidee van deze oplossing is om de registratiereferentiemarkering, de 'markeringsindicator', over te brengen van het substraat naar een reeks onafhankelijke, uiterst nauwkeurige mechanische schijven, zoals weergegeven in figuur 2, waardoor interferentie door de toestand van het substraatoppervlak en de afgedrukte patronen volledig wordt vermeden.
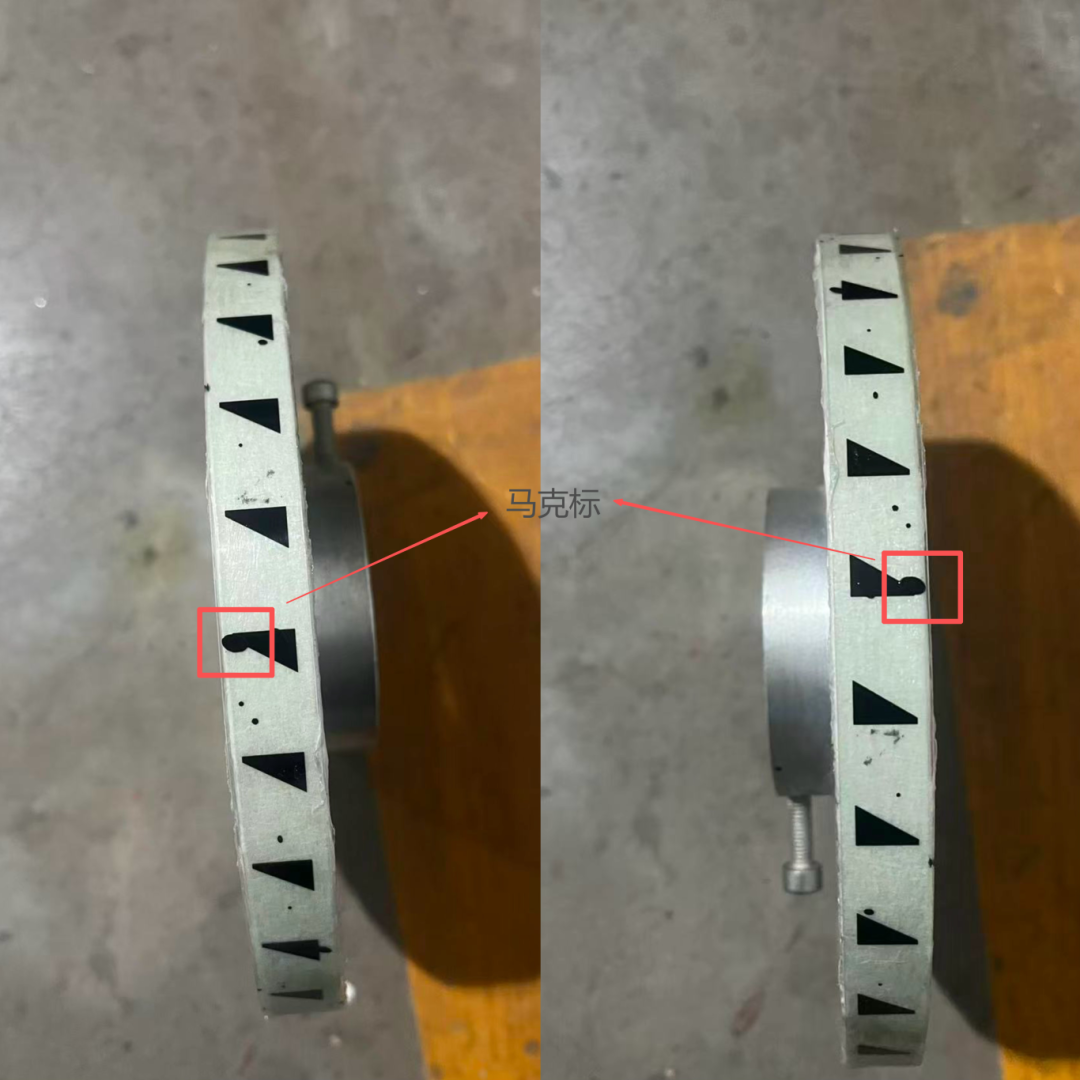
Afb. 2 Mechanische schijfmarkering
01/ Systeemsamenstelling
(1) Speciaal vervolg-: de schijf is gemaakt van een aluminiumlegering of composietmateriaal met een hoge stijfheid en een lage thermische uitzettingscoëfficiënt, meestal met een diameter van 150~200 mm (aangepast per visueel model) en een dikte van 15~20 mm. De slingering van het eindvlak moet kleiner dan of gelijk zijn aan 0,01 mm en het oppervlak moet mat zijn.
(2) Hoge-precisiemarkeringen: gebruik hoog-contrast, scherpe randen van speciale reflecterende of licht-doorlatende markeringen.
(3) Montagebasis: Ontwerp een stabiele bevestiging om de volgplaat- te installeren op de stationaire delen van de kop van de printeenheid (dichtbij de aandrijfzijde) om ervoor te zorgen dat deze niet direct mechanisch is gekoppeld aan het plaatrolsysteem, maar dat de positie vaststaat.
02/ Specifieke stappen
(1) Stap 1: Installatie en kalibratie
(1) Installeer de vervolgplaat- stevig op het rek nabij de plaatkop van de eerste kleurgroep (referentiekleurgroep) via een op maat gemaakte bevestiging om ervoor te zorgen dat het schijfvlak evenwijdig loopt aan de as van de plaatrol.
(2) Op de exacte positie van de omtrek van de vervolgschijf worden gewoonlijk markeringen van 0 graden, 90 graden, 180 graden en 270 graden gemaakt en worden markeringen met hoge- precisie geplakt. Gebruik de meetklok om het eindvlak en de radiale slingering van de -opvolgschijf te kalibreren om ervoor te zorgen dat de totale slingering < 0,02 mm bedraagt.
(3) Pas de foto-elektrische sensor van elke kleurgroep aan of voeg een speciale sensor toe, zodat deze de markering op de overeenkomstige lade kan scannen, en niet de markering op het papier, stabiel en duidelijk.
(2) Stap 2: Systeemparameterinstelling
(1) Spanningsparameters (als voorbeeld nemen we een 10-kleurendiepdrukmachine met een kwantitatieve capaciteit van 125 g/m² transferzilverkarton): de afwikkelspanning is ingesteld op 180~220N; De papierinvoerkracht is ingesteld op 200~240N; De spanningstoename tussen elke kleurgroep is ingesteld op 8~12N (incrementeel). De wikkelspanning is ingesteld op 260 ~ 300N en moet worden afgestemd op het specifieke papier en de specifieke snelheid. Het doel is om het papier soepel en zonder trillingen door te geven.
(2) Registratiesysteemparameters: de scanmodus wordt overgeschakeld naar de 'follow--modus; Het fouttolerantie-venster kan op passende wijze worden verkleind om de gevoeligheid te verbeteren op basis van de nauwkeurigheid van de vervolgmarkering-. De reactiesnelheid is gemiddeld tot hoog om overmatige gevoeligheid en schokken te voorkomen.
(3) Stap 3: Bediening met gesloten-lusregeling
Nadat de machine is ingeschakeld, volgt het registratiesysteem continu de vaste markering op de volgplaat. Omdat de positie van de vervolgplaat absoluut vast is, zoals de faseverandering van een plaatrol ten opzichte van de machinereferentie veroorzaakt door trillingen en thermische uitzetting, wordt deze in realtime door het systeem gedetecteerd en wordt de fasemotor van de plaatrol ter compensatie aangedreven, waardoor een stabiele gesloten lusregeling wordt gevormd met de vervolgplaat als absolute referentie.
Vergelijking van toepassingseffecten en parameters
Sinds de implementatie van dit schema op een groot model is het effect zeer opmerkelijk geweest.
01/ De nauwkeurigheid van het overdrukken is aanzienlijk verbeterd
De overdrukfout van de traditionele methode fluctueert sterk, vooral in de fase van het wisselen van de haspel en de acceleratie. De fout kan oplopen tot ±0,12 mm tot ±0,18 mm; Na vervolgoverdrukken is de overdruknauwkeurigheid lange tijd stabiel binnen ±0,08 mm, en de beste toestand kan ±0,05 mm bereiken, zoals weergegeven in afbeelding 3, wat beter is dan de geavanceerde industriestandaard.
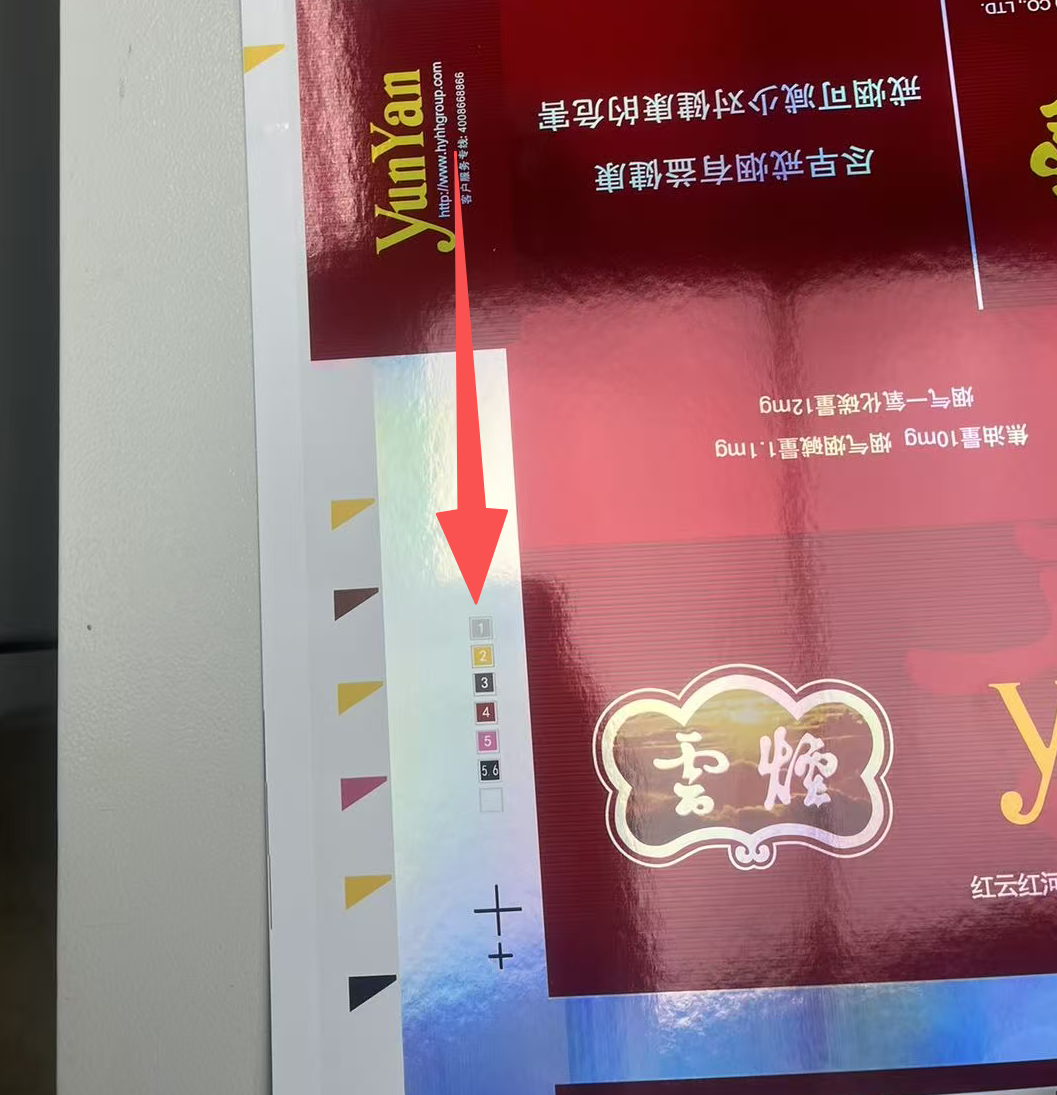
Figuur 3: Overbedrukte producten na gebruik van de volgplaatschijf
02/ Verbeterde stabiliteit en aanpassingsvermogen
Lost problemen met trackingverlies veroorzaakt door interferentie van reflecterend zilverkarton, lay-outbarcodes en andere patronen grondig op; vertoont een sterk aanpassingsvermogen aan verschillende merken en rollen met verschillende omtrekken, waarbij de gemiddelde initiële overdrukaanpassingstijd met ongeveer 40% wordt verminderd na plaatwissel.
03/ Productie-efficiëntie en kosteneffectiviteit-
Het percentage defecten als gevolg van problemen met overdrukken daalt met ongeveer 60%; het verbruik van hulpmaterialen zoals papier en inkt tijdens overprintaanpassingen wordt verminderd; De effectieve bedrijfssnelheid van de apparatuur is aanzienlijk verbeterd.
Als reactie op de problemen bij het overdrukken van misregistratie bij diepdruk op sigarettenverpakkingen, veroorzaakt door variabele materialen en rollen, verschuift de voorgestelde technische oplossing 'tracking-disk overprinting' het registratiereferentieframe van het veranderende substraat naar een vaste mechanische schijf met hoge- precisie, waardoor de belangrijkste interferentiefactoren bij de bron worden geïsoleerd. Door de spanning nauwkeurig te controleren, de kwaliteit van de rollen te garanderen en een onafhankelijke volgschijf te gebruiken om een stabiel signaal te leveren, gaat het registratiesysteem over van 'passief volgen' naar 'actieve stabilisatie'. Uit praktische gegevens blijkt dat deze oplossing de nauwkeurigheid van overdrukken effectief kan controleren tot een hoog niveau van ±0,08 mm, waardoor de productiestabiliteit en economische voordelen aanzienlijk worden verbeterd, en waarde heeft voor wijdverbreide promotie in de-high-end verpakkingsdrukindustrie. In de toekomst zou verdere verkenning de volgschijf kunnen integreren met walstemperatuurmonitoring en online feedbacksystemen voor spanning om een intelligentere pre-compensatiecontrole te bereiken.