

Onevenwichtigheid in drukinkt en stijgende defectpercentages
Toen ons bedrijf de Heidelberg CD102-pers gebruikte voor afdrukken in vier-kleuren, ontdekten we significante afwijkingen in de magenta plaat bij 50% en 75% halftoon in het tekstgebied (Afbeelding 1). De belangrijkste problemen waren ongelijkmatig uitvergrote punten, onscherpe afbeeldingen en tekst, opvallende kleurvariaties tijdens het afdrukken en een aanzienlijke toename van het waterverbruik van de machine. Deze problemen veroorzaakten duidelijke kleurvervaging, verminderde verzadiging, verlies van middentoongradatie in de gedrukte materialen en een merkbare toename van het afvalpercentage.
Oorzaak van de fout
Het personeel controleerde eerst de afdrukcilinder en de invoergrijpers en bevestigde dat de smering normaal was en dat de grijperpads schoon en vrij van vuil waren. Bij het inspecteren van de inktroldruk van de doekcilinder werd echter een instabiele druk aangetroffen. Na een systematische inspectie werd vastgesteld dat de hoofdoorzaak van de storing de volgende was: het inktrollager met een diameter van 80 mm aan de bedieningszijde liep vast door een gebrek aan smering, waardoor het lager blokkeerde. Tijdens het gebruik van de machine draaide de lagerbus synchroon met de inktrol, wat ernstige slijtage van de lagerbeker tot gevolg had (Figuur 2). De hoeveelheid slijtage overschreed het standaardbereik, wat leidde tot diepe slijtage op het contactoppervlak van de lagerzitting.
Wanneer de machine stationair draait, kan de inktrol met een diameter van 80 mm relatief soepel in de lagerbeker bewegen. Tijdens het drukken onder druk komt de inktrol echter eerst eenzijdig in contact met de inktverdeelrol, en nadat de druk is uitgeoefend, komt hij tegelijkertijd in contact met zowel de inktverdeelrol als de drukplaat. Elke rotatie van de machine zorgt ervoor dat de inktrol onregelmatig wiebelt in de versleten lagerkom wanneer deze in contact komt met de drukplaat. Dit beschadigt eerst de printpunten, wat resulteert in het vage en vervormde puntprobleem dat wordt waargenomen in Figuur 1. Bovendien veroorzaakt het wiebelen van de inktrol wanneer deze in contact komt met de drukplaat ook onregelmatige veranderingen in de druk tussen de inktrol en de inktdistributierol, evenals tussen de inktrol en de drukplaat, wat vervolgens kan leiden tot inktstrepen tijdens het afdrukken en een onbalans in de waterinkt kan veroorzaken.
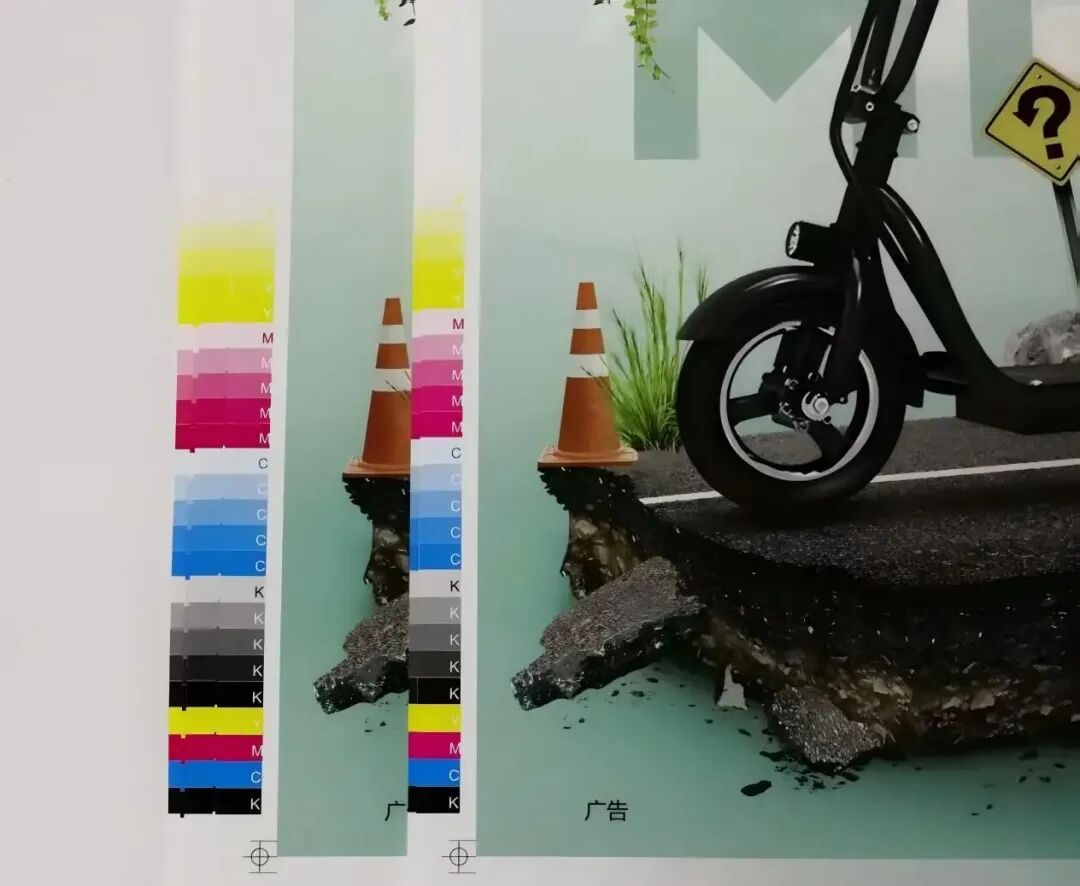
Figuur 1 Problematische stempel (links) en aangepaste stempel (rechts)
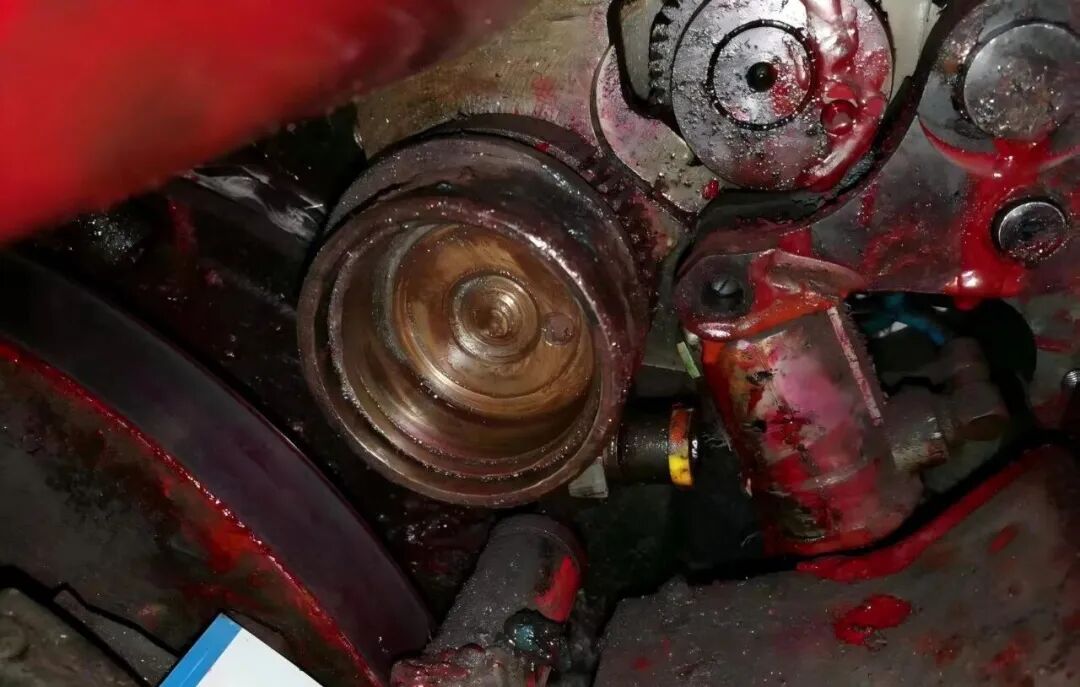 Figuur 2 Slijtagetoestand van de rasterwalskom
Gestandaardiseerd onderhoudsproces
Omdat de vormrol voor zijn beweging hoofdzakelijk afhankelijk is van de fonteinrol en slechts een ritmische, lichte vertraging uitvoert wanneer hij in contact komt met de drukplaat, is het van cruciaal belang om bij het aanpassen van de drukdruk strikt de norm te volgen die wordt weergegeven in figuur 3. De drukverhouding tussen de vormrol en de fonteinrol moet 1 mm groter zijn dan de druk op de drukplaat. Als de druk tussen de formulierrol en de drukplaat groter is dan die tussen de formulierrol en de verdeelrol, zal de formulierrol onregelmatig vertragen, waardoor een ongelijkmatige inktoverdracht, overmatige water- en inktproblemen en uiteindelijk een onstabiele inktkleur ontstaat.
Wanneer het personeel tijdens de dagelijkse inspecties tijdens de daadwerkelijke productie de druk van de formulierrol controleert, letten ze meestal alleen op de druk tussen de formulierrol en de drukplaat, waarbij ze de druk tussen de formulierrol en de verdeelrol verwaarlozen. Het volgende is het gestandaardiseerde onderhoudsproces:
(1) Uitschakelen en reinigen: Koppel de stroom los en plaats een lockout-tag. Verwijder vervolgens grondig de inktfilm op het roloppervlak en eventuele metaalresten in de lagerbehuizing met behulp van een speciaal reinigingsmiddel.
(2) Vervanging van componenten: Vervang de originele lagerconstructie van de fabrikant (inclusief lagerkom, kogels en kooi). Voer vóór de installatie ultrasoon reinigen en stikstofblazen uit om een contaminatievrije -montage te garanderen.
(3) Drukkalibratie: Gebruik Heidelberg-druktestfilm voor kalibratie (zoals weergegeven in Figuur 3).
(4) Definieer druknormen: De breedte van de inktmarkering tussen de formulierrol en de fonteinrol moet 4 ± 1 mm zijn; de contactbreedte met de drukplaat moet worden ingesteld op 4–1 mm.
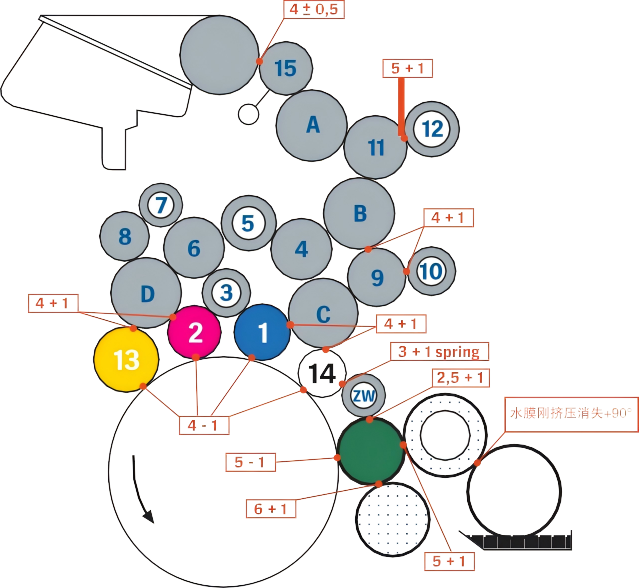
Figuur 3 Afdrukdrukaanpassing standaard
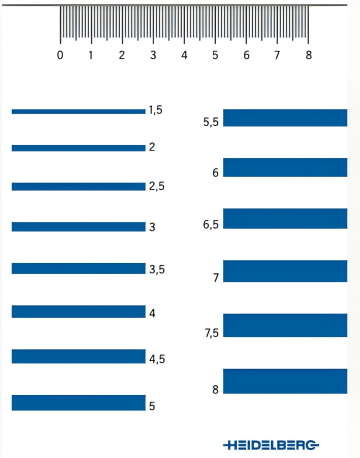 Figuur 4 Heidelberg stresstestfilm
Onderhoudseffect
Na gestandaardiseerd onderhoud is de kwaliteit van apparatuur en gedrukte producten aanzienlijk verbeterd en zijn alle indicatoren teruggekeerd naar het normale bereik:
(1) De waarde van de 50% uitlaatstijging van de magenta versie schommelt heen en weer van 22%~45% vóór onderhoud tot ongeveer 18% (in lijn met de vereisten van 17±3% uitlaatstijging).
(2) De gradiëntgladheid van het gradiëntniveau van 75% puntdichtheid wordt met 40% verhoogd en er is geen duidelijke verkleuring tijdens het printproces.
(3) Uit de gegevensmonitoring van een continue productie gedurende 8 uur blijkt dat het printwaterverbruik (na de reparatie van de defecte eenheid) met 20% is verminderd en dat het uitvalpercentage is verlaagd van 22% naar 0,2%.
(4) Uit de stabiliteitsmonitoring van de apparatuur bleek dat de infraroodwarmtebeeldcamera gedurende 72 uur continu gebruik aantoonde dat de temperatuur van het plaatrollager stabiel was in het normale bereik van 40 ± 2 graden, en dat er geen abnormale piek was in de trillingsspectrumanalyse.
Probleemanalyse
01/ Defecten in onderhoudsmechanismen
Een van de belangrijkste oorzaken van dit falen is dat er duidelijke gebreken zijn in het onderhoudsmechanisme van de apparatuur en dat de relevante handelingen in strijd zijn met de vereisten van de onderhoudshandleiding van de apparatuur, waarin wordt bepaald dat de inktrol elke maand moet worden gedemonteerd, de staat van de lagers moet worden gecontroleerd, smeerolie moet worden toegevoegd en de inktroldruk op een gestandaardiseerde manier moet worden aangepast. Bovendien werden tijdens het vorige onderhoud ten onrechte gewone voelermaten gebruikt in plaats van Heidelbergs speciale detectiefilm voor de inktspoorbreedte, wat resulteerde in een afwijking in de instelling van de opening van 2,2 mm, en werd de druk van de inktrol ten onrechte ingesteld op 6,2 mm (55% hoger dan de standaardwaarde), wat resulteerde in overbelasting van de lagers.
Wanneer de normale inkeping van de rubberen rol 4 mm is, is de druk 18N; Wanneer de inkeping 6 mm bereikt, neemt de druk toe tot 63,5 N, en wanneer de inkeping 8 mm bereikt, is de druk zo hoog als 149 N. Hoe groter de inkeping, hoe sneller de slijtage van de apparatuur, hoe hoger het verbruik van inkt en bevochtigingsvloeistof, en de overeenkomstige toename van het elektriciteitsverbruik. Tegelijkertijd zal overmatige druk leiden tot duidelijke warmteaccumulatie van de rubberen rol, hogere temperaturen en brede inkepingen, waardoor de werkelijke druk in het drukproces niet-lineair zal toenemen, waardoor de uitharding van de rubberen rol wordt versneld. Hoewel de hardheid van de rubberen rol de corrosieweerstand tot op zekere hoogte kan verbeteren, zal dit de water- en inktoverdrachtscapaciteit aanzienlijk verminderen, het inktverlies van de drukapparatuur en de slijtage van de drukplaatafbeeldingen vergroten. Daarom moet, zonder de afdrukkwaliteit te beïnvloeden, de druk van de rubberen rol zoveel mogelijk worden verminderd en moet de door de fabrikant gespecificeerde minimumwaarde zo optimaal mogelijk worden gehouden.
02/ Zorg voor goed onderhoud van de rubberen rollen
Het dagelijkse onderhoud van rubberen rollen moet een gestandaardiseerd proces vormen en de druk van de plaat moet worden gecontroleerd tijdens de dagelijkse overdracht; Tijdens het wekelijkse onderhoud is het noodzakelijk om u te concentreren op het controleren van de druk van de plaatrol en de inktrol, en goed werk te leveren bij het onderhoud van de plaatinktrol om ervoor te zorgen dat deze tijdens de productie altijd in een relatief stabiele staat wordt gehouden.
Het oppervlak van de nieuwe rubberen rol moet oneffen zijn en een beetje samentrekkend aanvoelen (Figuur 5), om een uniforme overdracht van waterfilm en inkt te garanderen. Bij langdurig gebruik zal de hardheid van de nieuwe rubberen rol, vanwege het constante contact met inkt, bevochtigingsvloeistof en verschillende oplosmiddelen, in combinatie met de invloed van de externe omgeving, gewoonlijk toenemen na een gebruiksperiode, wat een normale toestand is. Als de krimp en verharding van de rubberen rol licht zijn, kunnen de inktoverdrachtseigenschappen behouden blijven door de druk op de juiste manier aan te passen.
De toename van de hardheid van de rubberen rol betekent ook dat het papierwolpapierpoeder en de geoxideerde stoffen in de vochtoplossing op het oppervlak van de rol zijn afgezet en een verharde film vormen. Deze uitgeharde film moet periodiek worden verwijderd (Figuur 5) om te voorkomen dat deze verder uithardt en gaat glaceren, wat instabiliteit bij de inktoverdracht en wateroverdracht kan veroorzaken. Wanneer het oppervlak uithardt, dient tijdens het onderhoud de vervuilde glazuursubstantie te worden verwijderd met kalkverwijderingspasta.
De keuze van het reinigingsmiddel is de meest kritische factor bij het bepalen van de levensduur van de rubberen rol. Hoewel zeer vluchtige wasmiddelen gemakkelijk verharde sedimenten op het oppervlak kunnen verwijderen, zullen ze ook het krimpen van de rubberen rollen veroorzaken. Onjuist gebruik van reinigingsmiddelen zal ook leiden tot het uitzetten, samentrekken en vervormen van de rubberen rollen, de stabiliteit van de druk tussen de rubberen rollen aantasten en zelfs de pijpleidingen, afdichtingsringen, machinelak en zelfs rubberen dekens aantasten. Daarom moet autowaswater op semi-water-basis met een laag-VOC-gehalte worden gekozen. Na onderhoud moet de rubberen rol worden hersteld zodat deze aanvoelt als de nieuwe rubberen rol die op zijn plaats wordt beschouwd. Er zijn geen snelkoppelingen naar onderhoud en het moet persistent zijn.
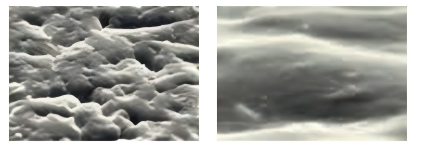
Figuur 5 Oppervlak van een nieuwe rubberen rol (links) en oppervlak van de rubberen rol na beglazing (rechts)
De sleutel tot de afdrukkwaliteit ligt in de inkt{0}}waterbalans, en de fonteinrol en de inktrol spelen een cruciale rol bij het handhaven van deze balans. Bij de dagelijkse productie komen verschillende kwaliteitsproblemen, veroorzaakt door onjuiste rolafstelling of rolslijtage, vaak voor. Daarom is het essentieel om de rollen regelmatig te inspecteren en te controleren tijdens het werk, en om het roloppervlak, de diameter en de druk periodiek te onderhouden en aan te passen om ervoor te zorgen dat elke rol in goede staat verkeert. Het aanpassen van apparatuur moet data-gestuurd en gestandaardiseerd zijn, wat bijdraagt aan de- hoogwaardige ontwikkeling van de industrie.