

Hoe kies ik drukinkt voor filmkleefmaterialen? Waar moet op worden gelet tijdens het printen? Onthoud deze belangrijke punten!
Filmkleefmaterialen zijn een soort polymeer waarvan het oppervlak geen drukinkt absorbeert. De droogmethoden voor het printen van inkt op het oppervlak van filmkleefmaterialen omvatten verdamping, coalescentie, verknoping en uitharding, met vrijwel geen penetratie, wat heel anders is dan op papier gebaseerde lijmmaterialen. De oppervlakte-energie van filmkleefmaterialen is laag en voorbehandeling is vereist vóór het afdrukken om te voldoen aan de bevochtigings- en egalisatie-eisen van de inkt; Anders kunnen er problemen optreden, zoals een slechte inkthechting. Selectie en toepassing van drukinkt01 Gebruik inkten, vernissen en additieven die specifiek zijn ontworpen voor het afdrukken van films. Er zijn veel soorten inkt, en sommige zijn specifiek ontworpen voor filmkleefmaterialen, of zelfs voor een bepaald type filmkleefmateriaal. Daarom moet de inkt gespecialiseerd zijn en worden gebruikt met compatibele vernissen en additieven; anders kan een verkeerde combinatie tussen de inkt en het substraat leiden tot problemen met de printkwaliteit en ervoor zorgen dat de inktlaag loslaat.02Gebruik inkten die passen bij de coating van het filmmateriaal om de hechting van de inktlaag te vergroten. Voor gecoate filmmaterialen moeten inkten met compatibele eigenschappen worden gekozen; anders kan de inkt loslaten. Als de inkt goed is gekozen, zullen de harsen in de inkt zich stevig hechten aan de harsen in de coating, en zelfs als de inkt nog niet volledig is opgedroogd, zal de inktlaag niet loslaten. Een etikettendrukkerij ontdekte bijvoorbeeld slechte resultaten bij het gebruik van Hanghua 161-inkt voor een bepaald product, maar na de overstap naar VP-inkt van hetzelfde merk verbeterden de resultaten en was het probleem met het loslaten van de inkt opgelost.
03
Controleer de dikte van de inktlaag en gebruik indien nodig de overdrukmethode. Sommige gedrukte materialen vereisen een bepaalde dikte van de inktlaag. Wanneer de inktlaag dik is, kan een onvolledige droging van de inkt inktverlies veroorzaken. De beste oplossing is het gebruik van zeefdruk en diepdruk. Voor drukkerijen zonder deze voorwaarden kan het gebruik van dezelfde-kleureninkt voor dubbel printen worden overwogen. De gebruikelijke praktijk is om eerst een heel dun laagje inkt af te drukken en nadat deze volledig droog is, opnieuw op het oppervlak te printen. Na de twee afdrukken verbetert het niet alleen de dikte van de inktlaag, maar lost het ook het probleem van de inkthechting op en voldoet het aan de procesvereisten.04 Beheers de droogsnelheid van de inkt. Let op de houdbaarheid van de inkt. Wanneer de inkt langzaam droogt, kan een kleine hoeveelheid droger worden toegevoegd om de droogsnelheid te verhogen. Zorg ervoor dat de inkt droogt of uithardt. Regelmatig reinigen van het inktuithardingsapparaat en periodieke vervanging van UV-lampen zijn van cruciaal belang om volledige uitharding van UV-inkt te garanderen. Controleer regelmatig de efficiëntie en staat van het UV-uithardingsapparaat met instrumenten of testpapier, en pas de dikte van de inktlaag en de afdruksnelheid aan op basis van deze gegevens om de beste afdrukresultaten te bereiken.06Controleer de afdruksnelheid voor meerkleurig afdrukken en zorg ervoor dat de inktlaag volledig is gedroogd. Voor meerkleurig afgedrukte labels wordt afdrukken op hoge-snelheid niet aanbevolen. Er wordt aanbevolen om de afdruksnelheid binnen 30-50 m/min te regelen om ervoor te zorgen dat de inktlaag volledig droog is en om verspilling te verminderen. Eliminatie van statische elektriciteit Statische elektriciteit is een van de belangrijkste factoren die kwaliteitsproblemen veroorzaken tijdens het afdrukken op zelfklevende filmmaterialen. Het elimineren van statische elektriciteit en het onder controle houden ervan is noodzakelijk bij het printen van zelfklevende filmmaterialen-. Het elimineren van statische elektriciteit heeft twee vereisten voor drukkerijen: de ene is milieuvriendelijk en de andere is het toevoegen van overeenkomstige statische eliminatieapparatuur aan de apparatuur. Temperatuur- en vochtigheidsbeheersing Lage temperaturen en droogte zijn de belangrijkste oorzaken van statische elektriciteit. Wanneer de temperatuur in de drukkerij rond de 22 graden ligt en de relatieve luchtvochtigheid hoger is dan 50%, zal de statische elektriciteit aan het oppervlak van zelfklevende filmmaterialen verdwijnen of tot een minimum worden beperkt. Daarom moeten de temperatuur en vochtigheid in de productiewerkplaats worden gecontroleerd. De werkplaats moet worden uitgerust met apparaten voor constante temperatuur en vochtigheid. Bedrijven zonder dergelijke omstandigheden kunnen overwegen om printapparatuur te isoleren, zoals het opzetten van een kleine glazen ruimte om een ideale printomgeving te creëren. Momenteel gebruiken enkele kleine en middelgrote-labeldrukkerijen in het noorden van China deze methode vaak om statische elektriciteit onder controle te houden, met goede resultaten.02Installeer apparaten voor het elimineren van statische elektriciteitEr zijn twee veelvoorkomende typen apparaten voor het elimineren van statische elektriciteit. Het eerste type is elektrisch, waarbij een groot aantal ionen wordt gebruikt die in het elektrische veld worden gegenereerd om vrije elektronen op het filmoppervlak te absorberen, neutraliseren en elimineren om statische elektriciteit te verwijderen. Het tweede type is het ontladingstype, dat zonder enige stroom kan werken, zoals weergegeven in figuur 1. Wanneer de film door een metaaldraad gaat (ook wel een anti-statisch touw genoemd), worden de overtollige elektronen op het filmoppervlak via de metaaldraad in de grond afgevoerd. Omdat het potentieel van de metaaldraad lager is dan het potentieel van de vrije elektronen op het filmoppervlak, kan het passeren van de metaaldraadontlading de statische elektriciteit op de film elimineren.
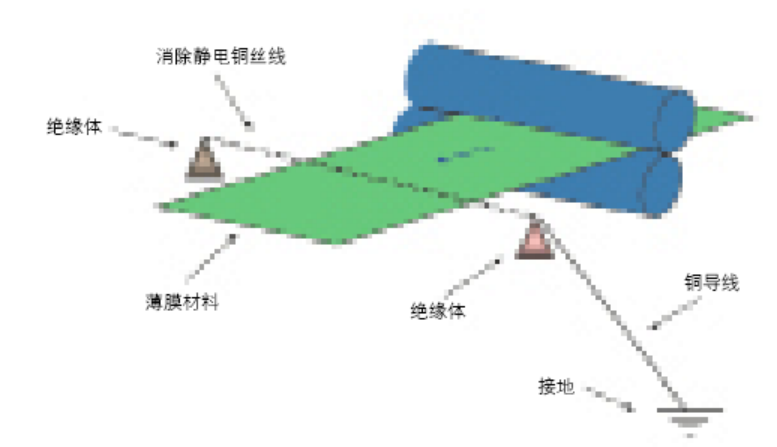
Figuur 1 Schematisch diagram van een statische eliminator van het type ontlading-Statische eliminators zijn zeer praktische apparaten die worden gebruikt bij het printproces van zelfklevende dunne-film-materialen. Ze kunnen indien nodig op meerdere posities op de printapparatuur worden geplaatst. Zoals weergegeven in figuur 2 worden statische eliminators geïnstalleerd voor en na het stans-snijstation. Bij het installeren van statische eliminators op een drukpers moeten de volgende zaken in acht worden genomen: De apparatuur moet worden geaard, omdat door aarding statische elektriciteit naar de aarde kan worden geleid; de statische eliminator zelf moet ook worden geaard, en moet afzonderlijk worden geaard om een beter statische eliminatie-effect te bereiken; aangezien statische elektriciteit continu wordt opgewekt, moeten, als de omstandigheden dit toelaten, voor het beste resultaat op alle werkstations van de drukpers, inclusief het papierinvoerstation, elk druk- en verwerkingsstation en het papierverzamelstation, eliminatoren van statische elektriciteit worden geïnstalleerd; de effectiviteit van de eliminatie van statische elektriciteit moet regelmatig worden gecontroleerd om de betrouwbaarheid van de eliminator van statische elektriciteit te garanderen.
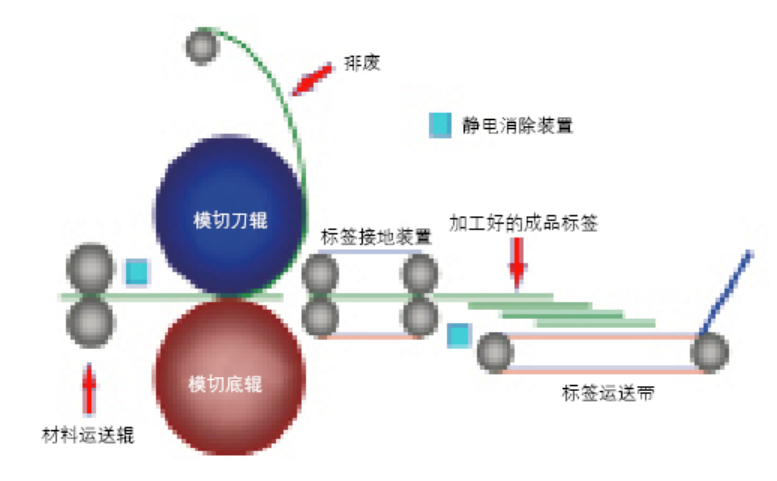
Figuur 2 Stans-snij- en afvalverwerkingseenheden met geïnstalleerde elektrostatische behandelingsapparatuurVoorzorgsmaatregelen voor het afdrukken op filmkleefmaterialen01Controleer de afdrukspanning op de juiste manierVoor intermitterende en heen en weer gaande papier-invoer van afdrukapparatuur, is het eenvoudig om de papierinvoerspanning- te controleren. Voorbeelden zijn onder meer de B-100-labelafdrukmachine van het Japanse Lindetec en de 300-type cilinder-naar-cilinder-labelafdrukmachine. Dit soort apparatuur zijn drukmachines met constante-spanning en een stabiele spanning, die geen invloed heeft op de afdrukregistratie. Voor continupapier-voedende drukmachines voor roterende etiketten, zoals flexomachines en satellietetikettendrukmachines, is het echter noodzakelijk om de drukspanning strikt te controleren en aan te passen, anders kan er een verkeerde registratie optreden. De spanningscontrole op de drukmachine omvat het controleren van zowel de papiertoevoerspanning- als de terugspoelspanning. Deze moeten worden aangepast aan de verschillende soorten en breedten van materialen om normaal afdrukken te garanderen.(1) Papier-InvoerspanningscontroleDe juiste papier-invoerspanning zorgt voor een nauwkeurige registratie van filmkleefmaterialen en voorkomt materiaalvervorming tijdens het afdrukken, wat betekent dat de materiaalranden niet kantelen. Als de randen van het materiaal tijdens het afdrukken omhoog komen, geeft dit aan dat de opwikkelspanning te los is of dat de tapsheid niet goed is ingesteld. Het materiaal moet worden teruggespoeld en opnieuw worden afgedrukt. Als er geen opwikkelapparatuur beschikbaar is, is een tijdelijke oplossing het plaatsen van een klem op de afwikkelas om te voorkomen dat de materiaalranden omhoog komen. In dit geval kunnen zich echter nog steeds registratieproblemen voordoen.(2) Controle van de terugspoelspanning De terugspoelspanning houdt ook verband met de afdrukregistratie en bepaalt de netheid van de teruggespoelde randen. Als de opwikkelspanning te laag is, heeft dit invloed op de registratie en veroorzaakt het ongelijkmatige opwikkelranden, wat problemen zou kunnen veroorzaken bij daaropvolgende processen. Overmatige opwikkelspanning kan leiden tot het doorsijpelen van lijm aan de materiaalranden, het verschuiven van labels of het breken van de folie na het printen, wat de printefficiëntie beïnvloedt. Daarom is de juiste opwikkelspanning van cruciaal belang, en de optimale spanningswaarde moet over het algemeen worden bepaald door middel van experimenten. Voor continue papiertoevoer-labelmachines moeten zowel de papierinvoer- als de opwikkelspanningen goed worden gecontroleerd. Na het bereiken van gekwalificeerd printen met verschillende materialen en breedtes, moeten deze gegevens onmiddellijk worden samengevat en vastgelegd om de efficiëntie te verbeteren en de kwaliteit te garanderen. Over het algemeen moet de terugspoelspanning gelijk zijn aan of groter zijn dan de afwikkelspanning, maar niet meer dan tweemaal de afwikkelspanning.02Gebruik vernissen in plaats van laminerenElk type filmmateriaal heeft unieke fysische en chemische eigenschappen; sommige zijn niet geschikt voor lamineren. Lamineren na het printen kan de eigenschappen van het materiaal vernietigen. PE-materialen hebben een zacht oppervlak, geschikt voor objecten met grote kromtestralen of bolvormige oppervlakken. Veelgebruikte lamineermaterialen zijn stijve BOPP-films, en zodra een gelamineerd label PE en BOPP combineert, veranderen de eigenschappen ervan, waardoor het ongeschikt wordt voor gebogen of bolvormige oppervlakken. De combinatie van de twee materialen kan ook leiden tot spanningsverschillen, waardoor het label vervormt en problemen zoals het optillen of loslaten van de randen tijdens het aanbrengen. Daarom wordt voor labels met een groot oppervlak en labels die op gebogen oppervlakken worden aangebracht aanbevolen om UV-lak te gebruiken in plaats van lamineren. Vernissen beschermt niet alleen de inktlaag, maar maximaliseert ook de prestaties van het materiaal voor een optimale toepassing.
03
Het wordt aanbevolen om 150 lpi te gebruiken voor het afdrukken van halftoonlabels in kleur, en 175 lpi wordt niet aanbevolen.
Etiketten trekken uiteindelijk de aandacht van de consument doordat ze aantrekkelijk zijn voor de schappen. Voor gedrukt materiaal geldt: hoe hoger de halftoonrasterfrequentie, hoe duidelijker de afbeeldingen en tekst, maar de inktdekking is minder, wat resulteert in lichtere kleuren; hoe lager de halftoonrasterfrequentie, hoe meer inkt er wordt gebruikt, waardoor een beter visueel effect ontstaat, maar de afbeeldingen en tekst er ruwer uitzien.
De halftoonrasterfrequentie houdt ook rechtstreeks verband met de afdrukkwaliteit, het afdrukafvalpercentage, de precisie van de afdrukapparatuur en de afdrukmaterialen. Een hogere zeeffrequentie vereist gladdere materialen en uiterst nauwkeurige apparatuur om aan de kwaliteitseisen te voldoen; een lagere schermfrequentie kent veel meer ontspannen omstandigheden. Daarom is de beste keuze voor filmlabels 150 lpi kleurhalftoon. Dit voldoet niet alleen aan de eisen op het gebied van visuele aantrekkingskracht en impact op de schappen, maar garandeert ook de printkwaliteit, controleert het verbruik binnen een redelijk bereik en bereikt een alomvattend evenwicht.