

Diepdruk 'Furong (zacht rood)' sigarettenpakje krullend
Met de oprichting en implementatie van het Chinese biedsysteem voor tabaksverpakkingen is de binnenlandse sigarettenverpakkingsindustrie geleidelijk in het dilemma terechtgekomen van "elke beweging moet vallen". Al meer dan tien jaar wordt de winstmarge van de industrie steeds kleiner, en de huidige activiteiten van tabaksdrukkerijen lopen op glad ijs, en ze worden geconfronteerd met een verliesdilemma als ze niet oppassen. In deze context hebben veel grote particuliere ondernemingen in China achtereenvolgens hun drukkerijactiviteiten voor sigarettenpakjes afgestoten en nieuwe economische groeipunten ontwikkeld. Tegelijkertijd heeft het bedrijf, om te overleven in de scheuren in de markt, naast het voortdurend versterken van de interne kostenreductie en het verhogen van de efficiëntie, ook de strategie voortgezet van "elke stap moet worden verlaagd" op het gebied van de inkoop van grondstoffen, wat direct leidde tot een ernstige involutie in de binnenlandse grondstoffenindustrie voor tabaksverpakkingen. De voortdurende daling van de materiaalprijzen heeft direct geleid tot een verborgen daling van de materiaalkwaliteit, en innovatie van het productieproces is de belangrijkste weg geworden om dit probleem op te lossen. Als reactie op het probleem van het krullen van diepdruksigaretten, veroorzaakt door veranderingen in materiaaleigenschappen, heeft het bedrijf van de auteur na innovatie en verkenning een reeks systematische oplossingen ontwikkeld, die nu worden gedeeld met collega's uit de industrie om de -hoogwaardige ontwikkeling van de industrie te bevorderen.
Gravure softpack-probleem met krullen van sigarettenpakjes
Het door ons bedrijf gedrukte sigarettenpakje "Hibiscus (Soft Red)" gebruikt als basismateriaal gecoat papier van 97 g/m². Vanwege de dunne dikte (ongeveer 0,09 mm) van dit specificatiepapier wordt het beperkt door zijn eigen kenmerken en zijn de fysieke eigenschappen van de grondstoffen hoog in het diepdrukproces. Door de impact van het biedsysteem voor tabaksverpakkingen slaagde de oorspronkelijke papierleverancier er echter niet in om het bod te winnen vanwege de compressie van de winstmarges, en ons bedrijf gebruikt nu het papier van de nieuwe leverancier.
Het papierproductieproces van de nieuwe leverancier heeft duidelijke beperkingen: enerzijds zijn de fysieke eigenschappen van de vezel onvoldoende, wat tot uiting komt in de ongelijkmatige verdeling van de vezellengte en onvoldoende verwevingssterkte tussen de vezels, wat resulteert in een slechte stabiliteit van de interne structuur van het papier; Aan de andere kant heeft het oppervlaktebehandelingsproces tekortkomingen, zoals afwijkingen in de controle van de lijmhoeveelheid en onvoldoende uniformiteit van de coating, waardoor het vermogen van papier om vocht te reguleren wordt verminderd. De superpositie van dubbele defecten leidt uiteindelijk tot periodieke golvende krulvervorming in de dwarsrichting nadat het papier door de diepdrukmachine in vlakke vellen is gesneden (zoals weergegeven in figuur 1), wat een systematische impact heeft op het hele productieproces, en de specifieke problemen zijn als volgt.
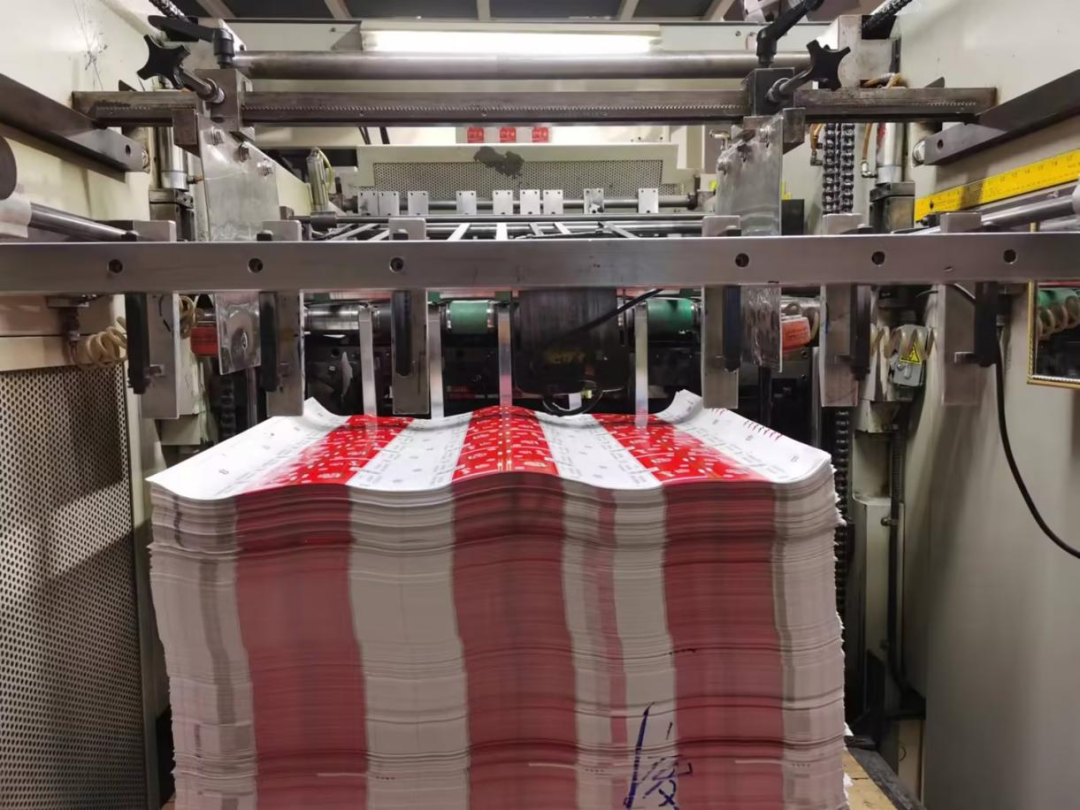 Figuur 1 Sigarettenpakje "Hibiscus (zacht rood)" klein doosje
01/ De productie-efficiëntie is van een klif gevallen en het materiaalverlies is enorm gestegen
Bij het diepdrukproces kan het ernstig gekrulde papier geen platte stapel vormen vanwege de opstaande randen en de golfvervorming in het midden, wat resulteert in veelvuldig vastlopen van de papierverzameling: wanneer het op hoge snelheid draait, kan het gekrulde papier gemakkelijk de kettingreactie van "stagnatie, scheefheid en papierblokkering" van de papierverzameling op gang brengen, met een cumulatief aantal papierblokkeringstijden op één dag van meer dan 15 keer, en elke reiniging moet ongeveer 30 keer worden gestopt. minuten, en de productie-efficiëntie daalt met ongeveer 30%; Tegelijkertijd zal het halfafgewerkte papier tijdens het verstoppingsproces onomkeerbare defecten veroorzaken, zoals kreuken en scheuren, en het materiaalverlies van een enkele batch steeg van de oorspronkelijke 0,2% naar 5,1%, en de materiaalkosten stegen aanzienlijk.
02/ Het productkwalificatiepercentage is scherp gedaald en de arbeidsintensiteit is verdubbeld
Het pakje sigaretten met een zachte verpakking moet worden gesneden en het gekrompen papier legt het probleem van positioneringsverlies tijdens het snijproces bloot: tijdens het snijden zorgt de golvende krul ervoor dat het papier niet dicht bij het snijplatform past, en de afwijking tussen de snijmeslijn en de positioneringsreferentielijn is 0,4 mm, wat resulteert in de afwijking van de snijgrootte. De hoeveelheid afval en defecte producten is bijna acht keer zo groot geworden als in de normale toestand. Om afval te verminderen, moet het snijpersoneel handmatig worden platgedrukt en wordt de snijproductie-efficiëntie verminderd; Het eindproductinspectieproces moet handmatig worden genivelleerd en de arbeidsintensiteit van de inspectie wordt aanzienlijk verbeterd.
03/ Het aanpassingsvermogen van de verpakking is volledig ineffectief en de exploitatie- en onderhoudskosten van de klant zijn hoog
Hoewel het eindproduct is behandeld met vochtigheidscontrole en klitten, is de interne vezelspanning van het papier niet volledig opgeheven en vertoont het nog steeds krullen en vervormingen wanneer het in de verpakkingsmachine van de tabaksfabriek wordt geladen. Wanneer het gekrulde papier de transportbaan van de verpakkingsmachine binnenkomt, heeft dit direct invloed op de productievoortgang van de tabaksfabriek. Om het normale gebruik van handelsmerkpapier te garanderen, moest ons bedrijf 24 uur per dag drie inspecteurs naar de locatie sturen om het handelsmerkpapier voor te-behandelen met behulp van de 'handmatige omgekeerde buigmethode', waardoor de kosten van de bediening en het onderhoud van de klant aanzienlijk toenamen, en het vertrouwen in het merk stond voor grote uitdagingen.
Traditionele procesoplossingsproeven
Om de bovenstaande productieproblemen systematisch op te lossen, is gebleken dat de grafische industrie over het algemeen vergelijkbare problemen met papiervervorming heeft bij de productie van zachte verpakkingen, en dat de industrie gewoonlijk het backcoatingproces van zacht vel papier gebruikt voor regeling. Op basis hiervan heeft ons bedrijf drie coatingprocesschema's ontworpen voor verbetering en testen van het probleem van grote golvende krullen na diepdruk van een kleine doos "hibiscus (zacht rood)" sigarettenpakjes, als volgt.
Schema 1: Back-coating op waterbasis-vernisproces
Pas een speciale water{0}}verniscoatingroller aan en gebruik de omgekeerde drukeenheid van de bestaande diepdrukmachine om een water-verniscoatingbehandeling op de achterkant van het papier aan te brengen om de watervastheid- van het papier te verbeteren. Verhouding coatingsysteem: vernis op water-basis BH3000 en gemengd oplosmiddel worden gemengd volgens 1∶1 (gemengd oplosmiddel is alcohol: water=1∶2), en de droogtemperatuur wordt geregeld op 90~100 graden.
Optie 2: Lakproces op water-basis aan de voorkant
Pas een speciale verfroller op water-basis aan om vernis op water-basis aan te brengen (inktviscositeit 16±2s, droogtemperatuur 90~100 graden) in de eerste diepdrukkleurgroep, en verminder het verschil in waterabsorptie door de oppervlakte-eigenschappen van het papier aan te passen.
Schema 3: Composietcoatingproces
De hierboven-vermelde water-vernis op de achterkant en water-vernis op de voorkant worden gelijktijdig geïmplementeerd om een dubbel controlesysteem te vormen: "achtercoating waterslot + voorkant watercontrole".
Nadat de bovengenoemde drie schema's waren getest, was de krulgraad van het papier slechts licht verbeterd en voldeed het nog steeds niet aan de normale productie-eisen, en was er een aanzienlijke kloof met het verwachte effect. Uit de analyse blijkt dat het conventionele processchema van de industrie volledige dekkingstests heeft doorstaan, maar dat het materiaal voor de achterkant van de coating enkelvoudig is (alleen BH3000-vernis) en dat voor het belangrijkste coatingmateriaal geen aangepaste variabelen in de test zijn gebruikt. Daartoe concentreerde het team zich verder op de selectie van materialen voor de rugcoating en ontwierp een multi-dimensionaal kruis-testschema.
Schema 1: Test met één variabele van backcoatingmaterialen
Er werden twee soorten back-{0}}coatinginkten, C205 (fabriek A) en Q2105I (fabriek B), geselecteerd om de hoeveelheid coating, de droogtemperatuur en andere parameters consistent te houden, en de effecten van verschillende materialen op de vlakheid van de papierinzameling werden vergeleken en getest.
Schema 2: Test met enkele variabele van frontaal coatingmateriaal
Er werden twee frontale vernissen geselecteerd uit fabriek C en D om de hoeveelheid coating, de droogtemperatuur en andere parameters consistent te houden, en onafhankelijk werd het regulerende effect van de waterabsorptie-uniformiteit en de vlakheid van de papierverzameling op het papieroppervlak getest.
Schema 3: Composiettest van de coatingmaterialen aan de voor- en achterkant
De monsters met een betere vlakheid in de materiaaltest voor de achterkantcoating werden geselecteerd en gecombineerd met de frontvernis van fabriek C en D om het remmende effect van het composietcoatingsysteem op de interne spanningsbalans en krimpvervorming van het papier te testen.
Na de hierboven-vermelde kruis-testverificatie van materialen voor de back--coating/main--coating, is het golvende krulprobleem van papier niet effectief onder controle gebracht en is het traditionele idee van "regulering van de- back-coating/main--coatingmaterialen" in een knelpunt terechtgekomen. Dit toont aan dat het krulprobleem van "Hibiscus (zacht rood)" sigarettenpakjes niet volledig kan worden opgelost door alleen het coatingmateriaal of de procesparameters te optimaliseren, en dat het noodzakelijk is om het traditionele technische raamwerk te doorbreken en innovatieve oplossingen te verkennen.
Meedenken en analyseren van innovatieve procesoplossingen
In het licht van het technische knelpunt van de traditionele coatingtechnologie en het materiaalregelgevingssysteem is het team zich er terdege van bewust dat om het probleem van het diepdrukkrullen van een kleine doos met "hibiscus (zacht rood)" sigarettenpakje op te lossen, het noodzakelijk is om uit de traditionele mentaliteit van "optimalisatie van één materiaal" of "conventionele procesaanpassing" te stappen en het raamwerk voor probleemanalyse te reconstrueren met innovatief denken. De doorbraak van innovatie gaat vaak schuil in de diepgaande deconstructie van de details van het drukproces en de structurele kenmerken van het product. - Door de hele productieprocesgegevens terug te traceren en de microlinks opnieuw te combineren, ontdekten we dat de vorige analyse twee belangrijke systemische correlaties negeerde: de ene is de impliciete impact van patroonontwerp op de vervorming van productgolven, en de andere is de dynamische aanpassingsrelatie tussen de kenmerken van inktmaterialen en drukprocesparameters. Op basis hiervan heeft het team op innovatieve wijze een twee-dimensionaal analysemodel van 'patroonstructuur + materiaaleigenschappen' geconstrueerd om de essentiële oorzaken van het curlingprobleem opnieuw- te onderzoeken vanuit de kruising van macro-ontwerplogica en micromateriaalgedrag.
01/ Karakteristieken van patroonstructuur
Volgens de patroonstructuurkenmerken van dit pakje sigaretten, wordt het patroon na de grote versie in stroken verdeeld en is er een zekere gelijkenis tussen de wet op de golfvervorming van het product en de wet op de patroonschikking, die een nieuwe denkrichting biedt voor het oplossen van de golfvervorming van het product.
02/ Kenmerken van papierinkt
Na analyse van de papier- en inktsoorten die in softpacks werden gebruikt, bleek dat er een groot probleem was bij het matchen van de fysieke eigenschappen van het papier van de nieuwe leverancier met de bestaande inkt. De inkt met een groot oppervlak die in direct contact staat met het oppervlak van het sigarettenpakje bestaat voornamelijk uit rode inkt op oplosmiddel-basis en vernis op water-basis, en de inkten van de twee verschillende systemen worden op het flexibele vel papier gedrukt, wat verschillende vervormingen op het flexibele vel papier zal veroorzaken, wat opkrullingsproblemen zal veroorzaken.
De implementatie en effectiviteit van innovatieve procesoplossingen
01/ Specifiek implementeren
Uit de diepgaande analyse van de bovenstaande twee factoren blijkt dat de hoofdoorzaak van het golvende krulprobleem van zachte diepdrukzakken ligt in het koppelingseffect van de fysieke eigenschappen van het nieuwe papier van de leverancier en de kenmerken van de twee soorten inkten. Op basis hiervan hebben wij de volgende innovatieve procesoplossingen ontwikkeld:
(1) Met het oog op het probleem van golvende krulvervorming dat wordt veroorzaakt door het verschil in vervorming tussen inkt op basis van oplosmiddel- en inkt op water-basis bij het diepdrukproces, wordt het speciale rode inktsysteem omgezet van op basis van oplosmiddel- naar op basis van water-, en wordt de rode diepdrukplaat op water-basis gemaakt.
(2) Met het oog op het probleem van het naar boven kromtrekken aan beide uiteinden van de papierverzameling, wordt het backcoatingproces gebruikt om het kromtrekken en de vervorming op te lossen die worden veroorzaakt door de vermindering van het interne vocht van het papier nadat het door de oven is gegaan.
Nadat de kleine doos "Furong (zacht rood)" sigarettenpakjes is geproduceerd volgens het nieuwe processchema van "speciaal rood op waterbasis + coating aan de achterkant", is het diepdrukpapier vlak, is het papier vlak wanneer het machinemes wordt gesneden en is het aanpassingsvermogen van de verpakking van de tabaksfabriek normaal. De nieuwe procesoplossing lost perfect het krulprobleem van de kleine doos "Hibiscus (zacht rood)" sigarettenpakje op en kan voldoen aan de productie- en verpakkingsvereisten van het product en de verpakking van tabaksfabrieken.
02/ Analyse van economische voordelen
Na de invoering van het nieuwe proces is de printefficiëntie met meer dan twee keer verhoogd, heeft de snij-efficiëntie de productiequota-eisen bereikt en heeft het productkwalificatiepercentage het beoogde outputpercentage met 2,96% overschreden. Na boekhouding bedraagt de kostenbesparing van duizend dozen met producten ongeveer 2.960 yuan, en wordt de jaarlijkse productie van 50.000 grote dozen berekend, met een jaarlijkse kostenbesparing van 148.000 yuan, wat een dubbele verbetering van de productie-efficiëntie en economische voordelen oplevert.
Bovendien heeft het nieuwe proces het vaak voorkomende probleem van het vastlopen van machines, veroorzaakt door het opkrullen van sigarettenpakjes op verpakkingsmachines, volledig opgelost. De vlakheid van het product is superieur aan die van de oorspronkelijk geleverde normale producten, en de compatibiliteit van de verpakkingen is aanzienlijk verbeterd, wat schriftelijke erkenning en veel lof heeft gekregen van de verpakkingswerkplaats van de sigarettenfabriek. Deze technologische doorbraak zorgt niet alleen voor een stabiel aanbod, maar vergroot ook effectief het vertrouwen van de klant, waardoor de merkreputatie van het bedrijf op het gebied van het bedrukken van sigarettenpakjes aanzienlijk wordt verbeterd.
Dit artikel behandelt het probleem van het kromtrekken en krullen van kleine "Furong (zacht rood)" sigarettenpakjes in hoogdruk, veroorzaakt door veranderingen in de grondstof. Door de beperkingen van traditionele procesverbeteringen te overwinnen en patroonstructurele kenmerken te correleren met materiaalfysische eigenschappen, werd een innovatieve oplossing van "inktsysteemvervanging gecombineerd met backcoatingprocescoördinatie" geïmplementeerd. Dit zorgde voor een vlakke papiertoevoer en nauwkeurig snijden van sigarettenpakjes, waardoor een reeks problemen, zoals een lage productie-efficiëntie en slechte verpakkingscompatibiliteit, grondig werd opgelost, wat schriftelijke erkenning en veel lof van de verpakkingswerkplaats opleverde. Deze innovatieve aanpak heeft tot doel de industrie een systematische oplossing en een praktisch voorbeeld te bieden om vergelijkbare technische uitdagingen aan te pakken, een referentiepad te bieden voor procesoptimalisatie en technologische innovatie op het gebied van het bedrukken van sigarettenpakjes, en bij te dragen aan de bevordering van hoogwaardige -ontwikkeling in de industrie.