

Je moet deze vier belangrijke methoden onder de knie krijgen
Tijdens de productie van zelfklevende etiketten heeft de kwaliteit van het stansen-een directe invloed op de productie-efficiëntie van het volgende proces-de etiketteringsfase. Slecht stans-snijwerk kan tijdens het labelen met hoge- snelheid gemakkelijk leiden tot scheuren of verkeerde uitlijning van labels, wat aanzienlijke problemen en verliezen kan veroorzaken voor labeldrukkerijen. Het heeft ook rechtstreeks invloed op het uiterlijk van het eindproduct en de gebruikerservaring van de klant. Er zijn veel factoren die de kwaliteit van het stansen-beïnvloeden, en verschillende labelproducten stellen verschillende eisen aan het proces, de methoden, de kwaliteit, de efficiëntie en de kostenbeheersing van het stansen-. Dit artikel behandelt deze problemen en begint met veelgebruikte stans-snijmethoden en vat ter referentie de huidige toepassingsstatus, voordelen en nadelen van verschillende stans-snijmethoden op de markt samen.
Momenteel zijn er ruwweg vier soorten stansmethoden voor zelfklevende etiketten-: CNC-snijmachines, vlakbedstansen-snijden, roterend stansen-snijden en laserstansen-snijden.
01
CNC-snijmachines
Vanuit een kostenbesparend-perspectief besparen vlakbedstans-snijmachines en CNC-snijmachines de meeste materiaalkosten, vooral CNC-snijmachines. Hun kosten voor verbruiksartikelen zijn niet alleen laag, maar ook snel en gemakkelijk, waardoor er geen fysieke stansvormen nodig zijn. Eén enkel elektronisch matrijsbestand kan worden uitgevoerd via een computer of mobiele app om snijopdrachten te geven, waarbij een of meerdere gespecialiseerde snijkoppen tegelijkertijd werken, vooraf ingestelde snijlijnen volgen of camera's gebruiken voor automatische randdetectie. De snijdiepte van de koppen wordt ingesteld op basis van de materiaaldikte en de vooraf-opgestelde vereisten voor het labelproces. Tijdens het proces kunnen kleine aanpassingen aan de snijkoppen worden gemaakt op basis van de daadwerkelijke snijsporen.
Bovendien varieert het werkgebied van CNC-snijwerktuigmachines van 300 mm tot meer dan 2000 mm. Hoe groter de snijbreedte, hoe lager de positioneringsnauwkeurigheid en herhaalbaarheid. Het snijsnelheidsbereik van CNC-snijmachines is 400 mm/s tot 2000 mm/s. Hoe meer snijkoppen er zijn, hoe sneller de papierinvoersnelheid. Omdat CNC-snijmachines relatief goedkoop zijn, zijn ze geschikt voor kleine etikettendrukkerijen, drukkerijen of voor proefdrukken. De stans-snij-efficiëntie en nauwkeurigheid van CNC-snijmachines zijn echter lager in vergelijking met de andere drie stans-snijmethoden, waardoor ze geschikter zijn voor handmatig etiketteren.
02
Vlakbedmatrijs-Snijden
Vergeleken met CNC-snijmachines is vlakbedstansen-de eerste en meest gebruikte stans-snijmethode die door etikettendrukkerijen wordt gekozen. Bij het vlakbedstansen-snijwerk zijn de mes-productiekosten laag en de mes-snelheid hoog (afhankelijk van de complexiteit van de patronen). De snijmatrijzen voor vlakbedstans-snijden worden over het algemeen geproduceerd door middel van handmatige mesopstelling of lasersnijden. Dat wil zeggen dat het automatische CNC-buigen en het plaatsen van de messen de messen installeert op vezelplaten met gemiddelde-dichtheid, en ten slotte wordt de mes-opgestelde matrijs gemonteerd op de meshouder van de matrijs-snijmachine.
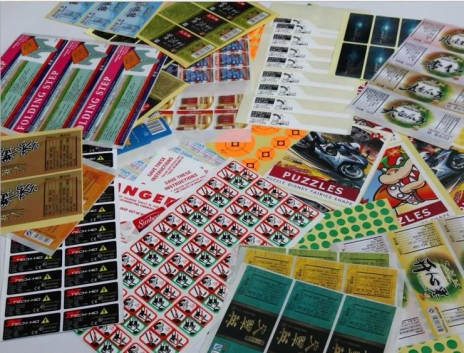
De stans-snij-efficiëntie van vlakgeperst stansen is veel hoger vergeleken met CNC-snijmachines. De papierinvoersnelheid varieert van 20 m/s tot 100 m/s, en de prijs van platte pers-stansmachines varieert van tienduizenden tot honderdduizenden yuan. Het is geschikt voor kleine bestellingen, dringende bestellingen, monsters, afdrukken met een relatief smalle baanbreedte, niet-hoge- automatische etikettering en bestellingen waarbij strikte eisen voor snijmarkeringen op het rugpapier niet nodig zijn.
03
Roterend stansen
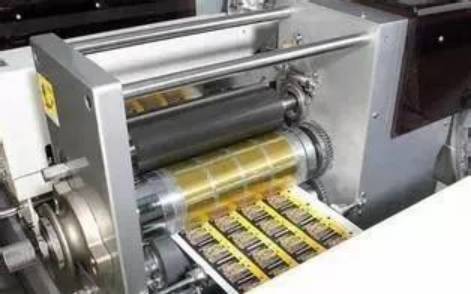
Roterend stansen, ook bekend als stansen met een roterend mes, werd voor het eerst gebruikt op het gebied van post-persverwerking en werd later op grote schaal toegepast in de dagelijkse chemische, elektronische en farmaceutische industrie. In de afgelopen jaren, met de snelle ontwikkeling van de flexografische druktechnologie en de hogere eisen aan de productie-efficiëntie van etikettendrukkerijen, is deze stans-snijmethode geleidelijk de belangrijkste stans-snijmethode geworden.
Vanuit het perspectief van productiekoppeling kan roterend stansen worden onderverdeeld in in-line stansen en offline stansen. In-line stansen vindt voornamelijk plaats op flexografische persen die zijn uitgerust met een roterende stanseenheid, waardoor de stans-snijvereisten gelijktijdig met het afdrukken van etiketten kunnen worden vervuld. Onder de klanten die de auteur bedient, is -line stansen ongeveer twee-} derde goed, met snelheden variërend van enkele tientallen meters per minuut tot 200 m/min, waardoor de productie-efficiëntie aanzienlijk wordt verbeterd. Offline stansen is handig voor offline stans-snijvereisten voor offset-, diepdruk- en flexografisch drukwerk.
Momenteel is roterend stansen-snijden de meest efficiënte stans-snijmethode en biedt het de beste controle over de stans-snijprecisie (±0,0025 mm, wat betekent dat de matrijs door de lijmlaag moet snijden zonder de siliconenlaag te beschadigen). Het biedt aanzienlijke voordelen op het gebied van automatisch labelen op hoge-snelheid, ultra-dunne voeringen (Glassine onder 40 g, PET onder 0,030 mm), vereisten voor naadloze afwerking, speciale meshoekcontrole van materialen (40 graden –60 graden) en speciale mesbehandelingen zoals slijtvast- bestendige coatings (dicht chroomoxide 5–10 μm), anti-aanbakcoatings en meer.
De gereedschappen die worden gebruikt bij het roterende stans-snijden zijn onderverdeeld in gegraveerde messen en flexibele bladen, en roterende stans-snijden met flexibele bladen vervangt steeds vaker roterende gegraveerde messen en platte stans-snijmethoden.
Een roterend gegraveerd mes is een lemmet dat wordt gemaakt door de mespunt (snijlijn) rechtstreeks op een 45# stalen rol te frezen met behulp van computer-gestuurde drie-- of meer--assige (CNC) bewerking, gevolgd door behandelingen voor de hardheid van de punt en andere eigenschappen. Het roterende gegraveerde mes en de mesrol zijn geïntegreerd, waarbij de vlakheid wordt gecontroleerd door CNC-precisie, wat resulteert in een hoge vlakheid en eenvoudige bediening. De mesrol hoeft alleen maar in een schuifgleuf te worden geplaatst en te worden ingedrukt. De nadelen zijn hoge kosten en ongemakkelijke vervanging; Wanneer de mespunt versleten is, moet deze teruggestuurd worden naar de leverancier voor slijpen of een nieuwe punt, wat aanzienlijke onderhoudstijd en logistieke kosten met zich meebrengt. Normaal gesproken houden drukkerijen meerdere reservemesrollen aan om een cyclus van slijpen, transport en gebruik te garanderen, waardoor een continue productie wordt gegarandeerd.
Omdat binnenlandse etikettendrukkerijen meestal in eigen land geproduceerde graveermessen gebruiken, varieert de slijtvastheid van de mespunten en slijten mespunten met een slechte slijtvastheid zeer snel. Operators gaan vaak harder drukken als het snij-effect van de matrijs- niet goed is, maar ze zien vaak een probleem over het hoofd: de vervormingssnelheid en de hardheid van het schouderijzer van de achterste -uproller onder de matrijs-snijeenheid, en hoeveel druk de achterste- rollagers of steunrollagers kunnen weerstaan zonder beschadigd te raken. Als het schouderijzer of de lagers eenmaal zijn beschadigd, is het moeilijk ervoor te zorgen dat de achterste -rol concentrisch draait, wat bepaalde problemen met zich meebrengt bij nauwkeurig stans-snijden. De auteur stelt voor druk uit te oefenen volgens de technische richtlijnen van de stans-snijbasis.
Ronde-flexibele bladen worden over het algemeen gemaakt van Europees verenstaal van hoge-kwaliteit, hoge-hardheid, geëtst via een strikt gecontroleerd chemisch proces en gegraveerd door computer-gestuurde apparatuur (CNC). De precisie van ronde-flexibele bladen kan worden geregeld binnen ±2,5 μm tot ±5 μm van de ontworpen hoogte om uniform stans-snijden te garanderen. Hoe hoger de eisen aan de precisie en levensduur van het mes, hoe hoger de prijs, die wordt bepaald door het combinatieproces en de mes-lijnlengte. Etikettendrukkerijen moeten verschillende procesvereisten aanpassen aan de behoeften van hun daadwerkelijke producten.
Vergeleken met ronde-persgraveermessen hebben ronde-persflexibele messen een nauwkeurigere maatnauwkeurigheid tussen de randen en kunnen ze voldoen aan verschillende aangepaste procesvereisten. Vooral als de slijtvaste coating van het blad slechts 5 μm–10 μm bedraagt, kan de hardheid 73 graden – 75 graden bereiken, wat voldoet aan de levensduurvereiste en de apparatuur goed beschermt, waardoor de kans op schade door zware druk wordt verkleind. Bovendien is de levertijd voor flexibele ronde-persbladen relatief kort, meestal binnen 4 à 5 dagen, zijn de kosten lager en zijn vervanging en back-up handiger. Voor ronde-flexibele bladen zijn echter magnetische rollen met hoge-precisie nodig. Bij het bevestigen van de bladen is het noodzakelijk om het oppervlak van de magnetische rol en het verbindingsoppervlak van de bladen schoon te houden om te voorkomen dat stof of ander vuil tussen het blad en de magnetische rol blijft plakken, wat de vlakheid van het blad kan aantasten en ongelijkmatige sneden in het rugpapier kan veroorzaken.
04
Laserstansen-Snijden
Bij laserstans-snijden wordt gebruik gemaakt van een laserstraal die wordt uitgezonden door een laser, waardoor deze wordt gefocusseerd op het gedrukte materiaal om gelijkmatig te snijden volgens de ontworpen mes-lijnvorm, waardoor snijmarkeringen op micronniveau worden verkregen.
Bij laserstans-snijden zijn geen fysieke matrijsplaten nodig en kunt u snel schakelen tussen afbeeldingen in verschillende volgordes. Snijontwerpen kunnen op een computer worden voltooid, waarbij verschillende grafische en materiaalparameters worden ingesteld, waardoor automatisch de vereiste snijdieptemarkeringen worden gegenereerd en deze herhaaldelijk kunnen worden verwerkt. De computer kan eerder geprogrammeerde snijroutines ophalen om de productie onmiddellijk te starten, waardoor tijd wordt bespaard die nodig is voor het wisselen en aanpassen van traditionele stans-snijmallen.
Momenteel is laserstansen-langzamer dan traditionele stans-snijmachines, duurder en veroorzaakt het brandwonden aan de snijranden. Er is ook sprake van een probleem met de minimale lijnbreedte bij de snijlijnen. Het is vooral geschikt voor uitnodigingen, wenskaarten, snoepdozen, taartdozen, papieren sculpturen, papier-snijkunst en geschenkverpakkingen, maar wordt minder vaak gebruikt voor zelfklevende etiketten.
Samenvattend kan er, gezien de kostenbeheersing en kleine hoeveelheden, worden gekozen voor CNC-snijmachines en vlakbedstansen met lage-snelheid-; voor productstructuren die neigen naar automatisch labelen op lage-snelheid of handmatig labelen met grotere hoeveelheden, kunnen flatbed- en lage-roterende matrijzen-snijmachines met hoge-snelheid worden geselecteerd; voor grote bestellingen, met gevarieerde productprocessen en materialen, strikte eisen aan snijtekens en meestal hoge-snelheid automatische etiketteringsorderstructuren, wordt roterend stansen-snijden aanbevolen vanwege de kosten-prestatieverhouding. Laserstansen-bij het afdrukken van etiketten is nog steeds een voorzichtigere optie, en gebruikers kunnen een geschikte stans-snijmethode kiezen op basis van de productstructuur. Het bovenstaande vertegenwoordigt alleen persoonlijke meningen en ik hoop dat het iedereen helpt.