


Hoe belangrijk is het om vóór het printen de kwaliteit van de lijmmaterialen te controleren en deze op de juiste manier op te slaan? Ontdek het in dit artikel!
Zoals bekend worden zelfklevende etiketten in een breed scala van industrieën gebruikt en zijn ze ook een van de handigste verpakkingsmaterialen voor functionele etikettering. Om fouten tijdens het drukproces tot een minimum te beperken, is het zeer noodzakelijk om de kwaliteit van het uiterlijk van de zelfklevende materialen zorgvuldig te inspecteren en deze op de juiste manier op te slaan voordat u gaat afdrukken. In dit artikel deelt de auteur, op basis van werkervaring, enkele standpunten voor de lezers.
Uiterlijkinspectie
01
Controleer op rafelige randen
Momenteel zijn de zelfklevende materialen die gewoonlijk door etikettendrukkerijen worden gebruikt meestal zelfklevende materialen op rol. Gladde, onbeschadigde randen vormen de basis voor het garanderen van de printkwaliteit. Daarom is het vóór het afdrukken noodzakelijk om zorgvuldig te controleren of de randen van de rolkleefmaterialen rafelig of beschadigd zijn als gevolg van onjuiste opslag en transport.
02
Controleer op scheuren
Als bij het snijden van zelfklevende materialen het snijgereedschap niet goed is afgesteld of als het mes niet scherp genoeg is, kunnen er scheuren verschijnen in het bovenpapier of het rugpapier van het zelfklevende materiaal, en de vezels die bij de scheur worden uitgetrokken, zullen aan de lijm blijven plakken.
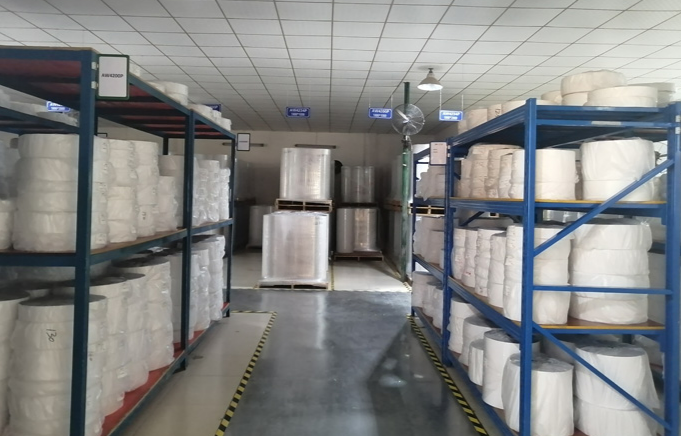
Het optreden van scheuren kan continu of willekeurig zijn en kunnen voorkomen aan één kant van de rol zelf-klevend materiaal, of aan beide kanten. Daarom is het essentieel om vóór het afdrukken het rugpapier en het voorpapier zorgvuldig te controleren op kleine scheurtjes. Er kan een stuk proefpapier worden genomen dat de bovenstaande inspectie heeft ondergaan, waarna het rugpapier wordt afgepeld en het buitenpapier en het achterpapier opnieuw worden gecontroleerd op scheurtjes, omdat sommige scheurtjes erg klein zijn en pas kunnen worden gedetecteerd nadat het achterpapier en het bovenpapier zijn gescheiden.
Het is vermeldenswaard dat inkt en lijm zich tijdens het printproces geleidelijk ophopen op de geleidingsrollen van de drukmachine, wat ook scheuren in de randen van zelfklevende materialen kan veroorzaken. Daarom mogen de bovenstaande kwesties, zelfs nadat het afdrukken is begonnen, niet worden genegeerd.
03
Controleer of de randen aan elkaar plakken en of er siliconenolie uit het rugpapier sijpelt
Als de randen van het zelfklevende materiaal-aan elkaar plakken of als bepaalde plekken siliconenolie op het rugpapier lekken, kan dit ertoe leiden dat oud papier breekt tijdens het-snijden, waardoor de normale productie wordt beïnvloed. Over het algemeen vindt de adhesie van de randen tussen het buitenpapier en het rugpapier meestal plaats op rollen met sleuven bekleed met zelfklevend materiaal, wat doorgaans alleen voorkomt in de buitenste 7-10 meter. Als de randen van het zelfklevende materiaal op de gespleten rol aan elkaar plakken, betekent dit dus niet meteen dat er een probleem is met de hele rol.
Opgemerkt moet worden dat het pellen van lichtgewicht gezichtspapier meer kracht vereist dan het pellen van zwaarder gezichtspapier. Hoe lichter het gezichtspapier, hoe strakker het aanvoelt tijdens het pellen. Daarom is het soms nodig om bij het stansen-het snijden van zelf-zelfklevende materialen die door de klant zijn gekozen op basis van hun gewenste vorm, niet met de conventionele afdruksnelheid te werk te gaan.
04
Controleer of het snijvlak vlak is en of de opwikkelelasticiteit consistent is
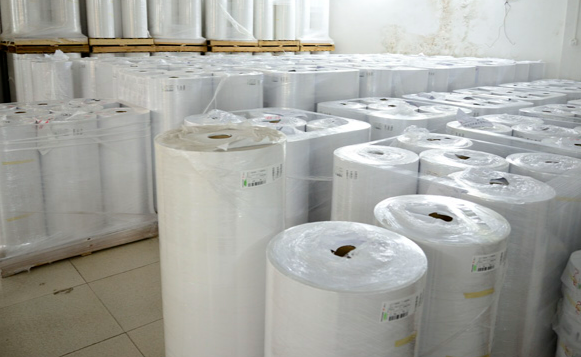
Als het snijvlak van de rol zelfklevend materiaal- ongelijkmatig is, heeft dit niet alleen invloed op de afdruknauwkeurigheid, maar wordt het ook moeilijk om verspilling te elimineren als gevolg van veranderingen in de stanspositie. Bovendien kan inconsistente elasticiteit tijdens het terugspoelen leiden tot veranderingen in de papierspanning tijdens het afdrukken, en kan ongelijkmatige spanning ook problemen met de afdrukkwaliteit veroorzaken.
Opslagomgeving
01
Temperatuur- en vochtigheidsregeling
De temperatuur in het magazijn waar zelf-zelfklevende materialen worden opgeslagen, mag bij voorkeur niet hoger zijn dan 25 graden, waarbij ongeveer 21 graden optimaal is. Er moet speciale aandacht worden besteed aan het niet te hoog houden van de luchtvochtigheid in het magazijn, idealiter onder de 60%. Als de omstandigheden het niet toelaten, kan tijdelijk een luchtontvochtiger in het magazijn worden geplaatst om de luchtvochtigheid te verlagen. Natuurlijk is het hebben van een thermostatisch en vochtgecontroleerd systeem-een effectieve maatregel-op de lange termijn.
02
Voorraadtijdcontrole
De opslagtijd voor zelfklevende materialen-moet zo kort mogelijk worden gehouden. Volg het principe van ‘first in, first out’; als laatste erin, als laatste eruit. Er moet speciale aandacht worden besteed aan het voorkomen van seizoensmisbruik: materialen die voor de zomer bedoeld zijn, moeten in de zomer opgebruikt worden, en wintermaterialen moeten in de winter opgebruikt worden.
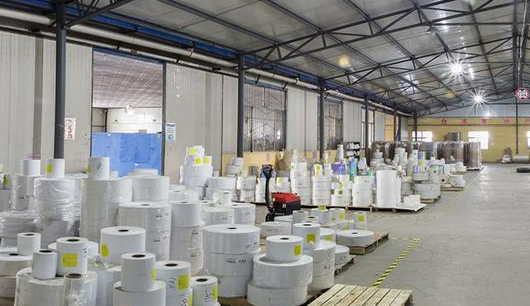
Open de buitenste verzegelde verpakking van materialen die nog niet op de machine zijn verwerkt niet; open deze alleen als het tijd is om ze op de machine te gebruiken. Materialen die nog niet zijn opgebruikt en materialen die na het printen verdere verwerking vereisen, moeten onmiddellijk opnieuw worden verpakt en verzegeld voor opslag.
03
Veiligheidscontrole
Veel zelfklevende materialen en lijmen voor zelfklevende producten- zijn brandbaar. In het magazijn mogen de materialen niet te dicht op elkaar worden gestapeld en moeten de veiligheidsgangen vrij worden gehouden. Over het algemeen moet in magazijnen waar zelf-zelfklevende materialen worden opgeslagen, één set brandblussers per 10 vierkante meter worden geplaatst om brandrisico's aan te pakken.