

Omgaan met een matrijs-Probleem met snij- en veluitlijning op een offsetpers – Beknopte handleiding!
Tijdens de productie hangt een stabiele papierinvoer nauw samen met een consistente productiekwaliteit. Als de papierinvoer niet soepel verloopt, kan dit veel problemen veroorzaken, zoals het onvermogen om de vereiste machinesnelheid te bereiken, een verminderde productiecapaciteit en problemen bij het handhaven van de inkt-waterbalans, waardoor uiteindelijk de kwaliteit van het gedrukte materiaal wordt aangetast.
Onlangs ondervond de CD102-5 L Heidelberg vijf-kleurenpers voor langformaat van ons bedrijf het volgende probleem: toen de machinesnelheid de 7000 vellen per uur overschreed, werd het papier scheef uitgeworpen, wat vervolgens voortdurend verkeerde uitlijning en machine-onderbrekingen veroorzaakte, waardoor een soepele productie werd verhinderd.
Om dit probleem op te lossen, hebben we eerst de timing van de papierontlading gecontroleerd. Door op de papierinvoerknop te drukken, vertraagden we deze tot 40,3 graden, staken vervolgens een testpin in de muurplaat van de feeder en ontdekten dat de pin soepel door twee nokkengaten kon gaan en het gat in de muurplaat van de feeder kon binnendringen (Figuur 1), wat aangeeft dat de timing van de papierafvoer correct was. Vervolgens hebben we het enkel-mechanisme voor de aanpassing van de papierinvoersnelheid gecontroleerd en hebben we geen problemen aangetroffen. Vervolgens hebben we gecontroleerd of de druk op de papierafvoerrollen consistent was, en die was in orde. Nadat we de luchtpomp hadden aangezet, merkten we dat de zuigmonden voor de papierinvoer synchroon werkten. Terwijl we de controle voortzetten, lieten we de machine in de langzame modus draaien om continu papier uit te werpen, en we ontdekten nog steeds geen duidelijke problemen.
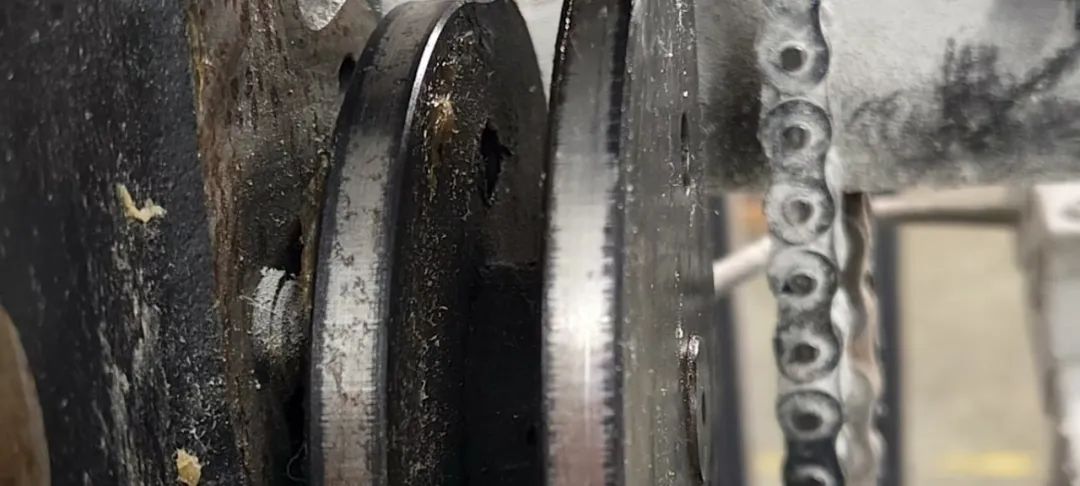 Figuur 1 Positie van passeren van detectiepin
We lieten de machine opnieuw stationair draaien en drukten op de papierinvoerknop, waarbij we versnelden tot 11.000 vellen per uur, waarbij we af en toe lichte trillingen voelden. Na het vertragen en stoppen hebben we de feeder opnieuw gecontroleerd en uiteindelijk het probleem gevonden. Toen we de twee zuigmonden voor papierinvoer met de hand vasthielden, merkten we een lichte beweging van voor- naar- achterwaartse richting. Bij verdere inspectie bleek dat het probleem zat in het verbindingsonderdeel tussen de stang van het zuigmondstuk voor de papierinvoer en de transmissiestang. Dit onderdeel was versleten (Figuur 2), waardoor er een opening ontstond tussen de transmissiestang en de stang van het zuigmondstuk voor de papierinvoer, wat de beweging veroorzaakte. Bij lage snelheden was de trillingsamplitude klein en had deze geen invloed op de normale papierinvoer, maar naarmate de snelheid toenam, nam de trillingsamplitude toe, wat uiteindelijk de normale papierinvoer beïnvloedde. De probleemlocatie wordt weergegeven in Figuur 3.
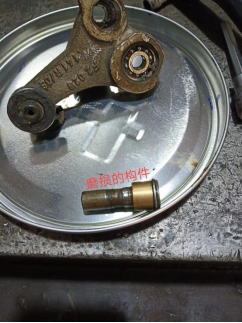
Figuur 2 Versleten onderdeel
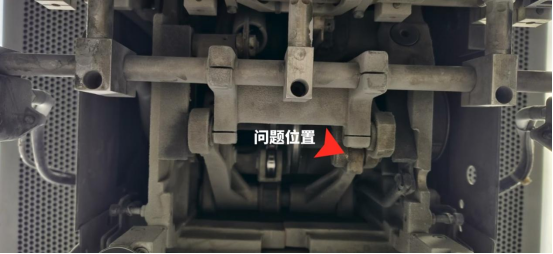
Figuur 3 Probleemlocatie
Om ons oordeel te verifiëren, hebben we een rubberen band gebruikt om aan één kant van de zuigmond voor papiertoevoer te trekken, waarbij we de elasticiteit van de rubberen band gebruikten om de effecten van de ongelijkmatige snelheid van de zuigmond, veroorzaakt door trillingen, te compenseren. Tegelijkertijd verhoogden we de machinesnelheid tot 11.000 vel per uur, en de apparatuur kon het papier soepel invoeren.
Nadat we het probleem hadden geïdentificeerd, hebben we het onmiddellijk opgelost door de onderdelen te vervangen en een grondige stofverwijdering en onderhoud uit te voeren op alle interne componenten van de invoerkop. Tijdens de proefpapierinvoer werd de machinesnelheid zonder problemen aangepast naar 13.000 vellen per uur (Figuur 4). Hiermee is het probleem succesvol opgelost.
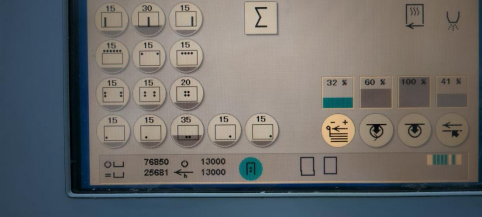
Figuur 4 De snelheid van de herstelmachine aanpassen